BAZA WIEDZY CNC · PORADNIK PRAKTYCZNY

Głowica oscylacyjna pozwala ciąć między innymi wybrane gumy, pianki, tektury i materiały techniczne bez frezowania całego konturu. O jakości krawędzi decyduje jednak cały zestaw: ostrze, skok i częstotliwość oscylacji, posuw, prowadzenie kierunku noża, mocowanie oraz podkład. Sama obecność noża w maszynie nie gwarantuje, że każdy materiał zostanie przecięty szybko i czysto.
W doświadczeniach PLOT Electronics powraca problem złego dopasowania narzędzia do materiału. Miękka pianka może uginać się i być ciągnięta, a cienki arkusz może mieć poszarpaną krawędź. Rozwiązaniem jest ustalenie przyczyny i dobranie technologii, zamiast zwiększania wszystkich parametrów naraz. Ten poradnik pomaga przygotować próbę, dobrać wyposażenie i ocenić możliwości plotera tnącego.
Ostrze wykonuje ruch posuwisto-zwrotny, podczas gdy układ CNC prowadzi narzędzie po konturze. Krótkie kolejne zagłębienia pomagają rozdzielać materiał. Jednocześnie geometria noża i jego orientacja muszą odpowiadać kierunkowi ruchu. W zależności od konstrukcji i zastosowania krawędź pracuje inaczej niż przy zwykłym nożu wleczonym.
Przy narzędziu kierunkowym ważna jest kontrola kąta. Oś styczna obraca ostrze zgodnie z torem, a strategia CAM określa zachowanie przy narożnikach i zmianach kierunku. Sam symbol osi nie wystarcza do porównania maszyn: trzeba sprawdzić, czy sterowanie i postprocesor rzeczywiście obsługują wybraną głowicę.
Ruch oscylacyjny nie usuwa potrzeby mocowania. Nóż może wywoływać siły boczne i pionowe, zwłaszcza gdy materiał jest gruby, sprężysty lub trudny do rozdzielenia. Jeśli arkusz podnosi się albo przesuwa, wynik będzie zależał od przypadkowego ugięcia. Parametry narzędzia i sposób podparcia należy więc dobierać równolegle.
Wśród typowych zadań są uszczelki, przekładki, opakowania, izolacje oraz elementy z wybranych pianek i gum. Możliwe bywają także zastosowania w skórze, filcu, tekstyliach i materiałach wielowarstwowych. Każda nazwa obejmuje jednak wiele odmian o różnej twardości, gęstości i budowie. „Guma dziesięć milimetrów” nie jest pełną specyfikacją.
Znaczenie mają warstwy wzmacniające, klej, włókna, powłoki i kierunkowość materiału. Dwie płyty o tej samej grubości mogą wymagać różnych noży i strategii. Materiał łatwy do przecięcia na prostym odcinku może sprawiać problem przy ciasnym łuku lub niewielkim otworze. Dlatego test powinien zawierać rzeczywiste szczegóły części.
Do rozmowy z dostawcą przygotuj oznaczenie materiału, kartę techniczną, grubość, wielkość arkusza lub rolki i przykładowy plik konturu. Jeśli nie znasz pełnego składu, dostarcz próbki z produkcyjnej partii. Dobór wyłącznie na podstawie fotografii jest obarczony dużą niepewnością.
Ostrza różnią się długością roboczą, grubością, kątem, kształtem końcówki i sposobem mocowania. Te cechy wpływają na opór, możliwość wykonania drobnych szczegółów i trwałość. Długie cienkie ostrze może ułatwiać dostęp, ale wymaga oceny podatności. Grubsze nie zawsze wykona mały promień zgodnie z oczekiwaniem.
Sprawdź, czy długość robocza odpowiada grubości wraz z planowanym wejściem w podkład. Zbyt duży wysięg nie jest zapasem bez konsekwencji: może zwiększyć ugięcie i pogorszyć odwzorowanie konturu. Ostrze musi też być dopuszczone do danej głowicy. Podobny wygląd mocowania nie potwierdza zgodności.
W produkcji warto zapisać oznaczenie noża razem z recepturą. Gdy operator wymieni ostrze na „prawie takie samo”, może zmienić warunki procesu bardziej niż niewielka korekta posuwu. Dobra dokumentacja obejmuje więc konkretny typ, sposób osadzenia i kryteria wymiany, a nie wyłącznie nazwę materiału.
Skok opisuje zakres ruchu ostrza, a częstotliwość liczbę powtarzanych cykli w czasie. Nie można porównywać tych parametrów zamiennie. Trzeba również ustalić, jak producent definiuje skok i jednostkę częstotliwości. W ofertach mogą występować różne sposoby zapisu, dlatego sama liczba bez definicji nie wystarcza.
Miękki materiał może uginać się wraz z narzędziem. Niewłaściwe zestawienie skoku, częstotliwości i docisku może wtedy prowadzić do przeciągania zamiast skutecznego cięcia. Z drugiej strony większy skok nie jest uniwersalnym ulepszeniem: może pogorszyć pracę przy cienkich lub delikatnych warstwach i zwiększyć oddziaływanie na podkład.
Nie istnieje jedna granica grubości ani jeden skok prawidłowy dla wszystkich pianek. Producenci oferują różne konstrukcje właśnie dlatego, że zastosowania są odmienne. Parametry należy sprawdzić dla własnej głowicy i rzeczywistego materiału. Wartości z opisu innego modelu nie powinny trafiać bezpośrednio do programu.
Zacznij od danych producenta narzędzia oraz głowicy. Następnie wykonaj kontrolowaną próbę w stabilnym mocowaniu, zmieniając jeden parametr naraz. Zapisz rezultat zarówno na prostych, jak i na łukach. Zbyt szybki posuw może zwiększać opór lub odchylenie ostrza, lecz samo znaczne zwolnienie nie gwarantuje poprawy każdego materiału.
Głębokość musi zapewniać rozdzielenie materiału bez niepotrzebnego niszczenia podkładu. Punkt odniesienia zależy od płaskości stołu, grubości maty i sposobu ustawienia narzędzia. Jeśli materiał jest sprężysty, jego grubość w stanie swobodnym nie musi odpowiadać położeniu podczas cięcia. Uwzględnij docisk i lokalne ugięcie.
Przy narożnikach oraz małych otworach potrzebna bywa inna strategia niż na długim odcinku. Sterowanie może zwalniać, zmieniać orientację i wykonywać czynności przewidziane dla konkretnego narzędzia. Dobór nie kończy się więc na jednej wartości posuwu. Istotna jest współpraca głowicy, osi i oprogramowania.
Mata lub inny podkład zapewniają podparcie i umożliwiają kontrolowane przejście przez materiał. Ich zużycie, miejscowe zagłębienia i zabrudzenia mogą powodować nierówne cięcie. Jeżeli jeden fragment arkusza jest przecięty, a drugi wymaga odrywania, nie zakładaj od razu uszkodzenia głowicy. Najpierw sprawdź płaskość i warunki podparcia.
Nie każdy podkład pasuje do każdej technologii. W wybranych rozwiązaniach stosuje się materiały przepuszczające powietrze, w innych dedykowane maty tnące. Decyzję należy powiązać z instalacją próżniową, geometrią noża i wymaganą jakością. Przypadkowa wymiana na twardszą płytę może skrócić życie ostrza albo zmienić mocowanie.
Dobry zapis receptury obejmuje typ i stan podkładu oraz sposób ustawienia głębokości. Dzięki temu kolejna partia nie zaczyna się od szukania parametrów od początku. Przy dużych seriach warto kontrolować powtarzalność na kilku miejscach stołu, a nie wyłącznie przy punkcie bazowym.
Pełny arkusz może trzymać się dobrze, a małe wycięte elementy mogą się już przemieszczać. Różnicę powoduje powierzchnia chwytu, powstające szczeliny i siły noża. Przepuszczalny materiał dodatkowo zmienia bilans przepływu. W takiej sytuacji ocena wyłącznie na podstawie ciśnienia przy pompie jest niewystarczająca.
Do rozważenia są właściwe strefy podciśnienia, maskowanie, podparcie i wyposażenie przewidziane dla danej maszyny. Warunki mocowania opisujemy szerzej w poradniku o pompach próżniowych z tej serii. Dostępny stół hybrydowy pokazuje możliwość łączenia różnych metod, ale każda konkretna konfiguracja wymaga sprawdzenia pod kątem narzędzia.
Nie dociskaj ręcznie materiału podczas ruchu. Jeśli część zaczyna podążać za ostrzem, należy zatrzymać proces i usunąć przyczynę zgodnie z procedurą maszyny. Przypadkowe przytrzymanie może zamaskować problem na próbie, lecz nie tworzy powtarzalnej technologii produkcyjnej.
Rozwiązanie napędzane z wrzeciona i niezależna głowica elektryczna mogą różnić się sposobem instalacji, regulacji oraz obsługi. Wybór zależy od przewidzianego zakresu materiałów, wymiany narzędzi i architektury maszyny. Nie należy wskazywać zwycięzcy bez zdefiniowania zadań. Istotne są także dostępne uchwyty i narzędzia.
Na stronie można porównać zastosowania głowicy oscylacyjnej N z napędem z wrzeciona, elektrycznej głowicy T3000 a głowicy TN do materiałów technicznych. Są to odrębne rozwiązania; parametrów jednego nie należy przypisywać pozostałym.
Przed doposażeniem potwierdź zgodność mechaniczną, elektryczną i programową. Ważne są masa, prześwit, mocowanie, orientacja noża oraz sygnały sterowania. Oferta osprzętu nie oznacza, że każdy istniejący ploter można rozbudować bez dodatkowej adaptacji.
Przy materiale z rolki ręczne układanie może ograniczać wydajność bardziej niż samo cięcie. Konwoyer i odpowiedni rozwijak pomagają podawać materiał, ale wymagają kontroli naprężenia i pozycjonowania. Zbyt mocne rozciągnięcie elastycznej warstwy może sprawić, że część po zdjęciu ze stołu będzie miała inny wymiar.
Cięcie elementów dłuższych niż pole robocze jest możliwe tylko w odpowiednio przygotowanej technologii przesuwania i łączenia kolejnych obszarów. Trzeba zweryfikować dokładność indeksowania, prowadzenie materiału oraz sposób realizacji konturu. Sam ruch pasa nie gwarantuje poprawnego połączenia odcinków.
Na próbie uwzględnij rzeczywistą rolkę, szerokość i zachowanie materiału po rozwinięciu. Sprawdź początek, środek i koniec długiego elementu. Jeśli produkcja obejmuje zarówno arkusze, jak i rolki, omów te tryby oddzielnie przy konfiguracji CNC stroje.
Przy opakowaniach wycięcie obrysu to tylko część zadania. Linie gięcia mogą wymagać bigownika dobranego do grubości i budowy materiału. Właściwy docisk, koło lub inne narzędzie oraz podparcie wpływają na jakość złożenia. Dobre cięcie nie potwierdza jeszcze, że gotowe opakowanie złoży się bez uszkodzeń.
Warto sprawdzić bigownik N a bigownik N XL jako osobne elementy procesu. Test powinien kończyć się złożeniem rzeczywistego produktu. Ocena samej płaskiej próbki może przeoczyć pękanie warstw lub niewłaściwe położenie linii gięcia.
To kierunki diagnostyki, a nie gotowe rozpoznanie. Ten sam objaw może mieć więcej niż jedną przyczynę. Zmieniaj parametry w kontrolowany sposób i zapisuj wynik. Jeżeli problem pojawił się nagle przy niezmienionej recepturze, sprawdź zużycie, nowe partie materiału i stan mocowania, zanim przebudujesz cały program.
Zapisz oznaczenie materiału i partii, grubość, głowicę, nóż, skok, częstotliwość, posuw i głębokość. Dodaj typ podkładu, metodę mocowania oraz program. Dla oceny opłacalności istotny jest czas całego zadania: układanie, bazowanie, cięcie, ewentualna wymiana narzędzi i odbiór części.
W próbce powinny znaleźć się małe otwory, narożniki, długie odcinki i najmniejszy element występujący w produkcji. Oceń wymiar po odprężeniu materiału, stan krawędzi oraz łatwość wyjęcia części. W przypadku opakowań wykonaj składanie, a przy uszczelkach sprawdź wymagania ich docelowego zastosowania.
Filmy z cięcia i obróbki CNC pomagają poznać technologię, lecz do wyceny najlepiej dołączyć własny materiał i kontur. Wyślij próbki i opis zadania do PLOT Electronics, aby dobrać głowicę, narzędzia oraz wyposażenie stołu do konkretnej produkcji.
Udana próbka jest początkiem wdrożenia. Następny krok to sprawdzenie większego arkusza i kolejnych części, przy normalnym sposobie układania materiału. Zapisz kolejność operacji oraz sposób odbioru. Jeśli w demonstracji operator układał każdą próbkę osobno, a docelowo ma ciąć cały format, wynik trzeba potwierdzić w tej konfiguracji.
Przy elastycznych materiałach oceniaj wymiar po zdjęciu ze stołu i ustabilizowaniu części w warunkach odpowiednich do zastosowania. Chwilowe rozciągnięcie podczas mocowania może być trudne do zauważenia. Część zgodna z konturem na stole nie musi zachować tego samego wymiaru po zwolnieniu naprężenia. Dlatego kryterium odbioru powinno wskazywać moment i sposób pomiaru.
Wycinanie otworów i obrysu zewnętrznego zmienia podparcie oraz szczelność. Program powinien uwzględniać, kiedy część staje się luźna. Niewłaściwa kolejność może utrudnić wykonanie ostatnich szczegółów mimo poprawnych parametrów samego ostrza. W przypadku wielu małych elementów sprawdź zachowanie całego arkusza, a nie jednego wybranego konturu.
Rozmieszczenie części wpływa także na zużycie materiału i czas. Gęsty nesting jest korzystny tylko wtedy, gdy pozostają warunki do poprawnego cięcia i odbioru. Zbyt małe odstępy mogą kolidować z wymaganiami narzędzia lub mocowania. Oszczędność surowca trzeba porównywać z liczbą braków i czasem dodatkowej obsługi.
Nie czekaj wyłącznie na całkowitą utratę możliwości cięcia. Wczesnymi sygnałami mogą być zmiana krawędzi, wzrost oporu lub pogorszenie drobnych szczegółów. Każdy objaw trzeba odnieść do stanu materiału i podkładu. Powtarzalny zapis jakości pomaga oddzielić zużycie noża od różnic między partiami surowca.
Wymianę wykonuje się po zabezpieczeniu maszyny zgodnie z instrukcją. Po osadzeniu nowego ostrza sprawdź wymagane ustawienia oraz głębokość. Nie zakładaj, że nowy egzemplarz ma identyczne położenie końcówki bez weryfikacji. Krótka próba kontrolna może zapobiec uszkodzeniu całego arkusza lub podkładu.
W kalkulacji uwzględnij przygotowanie pliku, układanie, bazowanie, wymiany narzędzi, usuwanie odpadów i kontrolę. W opakowaniach dodaj składanie, a w materiałach technicznych wymagane czynności wykończeniowe. Sama prędkość przejazdu ostrza nie określa przepustowości stanowiska. Czasem większą korzyść daje sprawne podawanie i odbiór niż agresywniejsze parametry.
Do uzgodnienia z dostawcą przygotuj oczekiwaną liczbę poprawnych części na zmianę. Wskazanie materiału i wymaganej jakości pozwala ocenić, czy potrzebna jest inna głowica, automatyczne podawanie, dodatkowy osprzęt lub zmiana organizacji. W ten sposób rozmowa dotyczy działającej produkcji, a nie wyłącznie maksymalnej wartości z katalogu.
W odpowiednich materiałach może realizować kontury korzystniej, ale nie jest zamiennikiem wszystkich operacji frezowania. Kieszenie, powierzchnie przestrzenne i wiele materiałów wymagają innej technologii.
Nie. Dobór zależy od materiału, ostrza i sposobu pracy. Zbyt duży lub zbyt mały skok może pogorszyć efekt w danej aplikacji. Wymagany jest test konkretnego zestawu.
Nie. Potrzebne są jego rodzaj, twardość lub gęstość, warstwy, wymagany kształt i jakość. Najlepszą podstawą doboru jest rzeczywista próbka oraz plik części.
Nie. Odmiany gum i kompozytów mogą różnić się zachowaniem. Recepturę zapisuje się dla określonego materiału, narzędzia i warunków mocowania, a po zmianie partii sprawdza rezultat.
Opracowanie na podstawie doświadczeń i materiału Przemysława Szymańskiego, PLOT Electronics. Uzupełnienie zasady doboru: Zünd — elektryczne narzędzie oscylacyjne i narzędzie pneumatyczne. Parametry tych urządzeń nie są parametrami głowic PLOT Electronics. Ilustracja otwierająca to wizualizacja tematyczna AI.
BAZA WIEDZY CNC · PORADNIK PRAKTYCZNY

Serwo AC, silnik krokowy i silnik krokowy z enkoderem mogą otrzymywać podobne polecenia ruchu, ale nie są tym samym układem napędowym. O ich przydatności do CNC decydują charakterystyka momentu przy wymaganych obrotach, bezwładność, sposób kontroli położenia, strojenie oraz mechanika osi. Sama nazwa „serwo” w ofercie nie mówi jeszcze, jak maszyna zachowa się podczas przyspieszania i skrawania.
W materiale źródłowym PLOT Electronics ważne miejsce zajmuje zachowanie napędu przy chwilowym wzroście oporu i zmianie kierunku. To trafny kierunek oceny: detal powstaje w ruchu, a nie tylko podczas postoju silnika. Porównanie warto jednak prowadzić na konkretnych danych, bez obietnicy, że jeden typ napędu zawsze rozwiąże każdy problem. Ten poradnik wyjaśnia różnice i pomaga przygotować próbę odbiorową.
Na ruch narzędzia wpływają sterowanie CNC, sterownik napędu, silnik, czujnik położenia, przekładnia i element wykonujący ruch liniowy. Dalej są prowadnice, konstrukcja, wrzeciono oraz narzędzie. Jeśli w którymś miejscu pojawi się podatność lub luz, wysoka rozdzielczość enkodera nie usuwa go automatycznie. Pomiar wału silnika nie jest bezpośrednim pomiarem końca frezu.
W popularnej osi ze śrubą kulową obrót silnika zamienia się na przesuw. W osi z listwą zębatą znaczenie mają koło zębate, ewentualna przekładnia i zazębienie. Dlatego te same parametry silnika mogą dawać różną prędkość i siłę na różnych maszynach. Porównanie wymaga znajomości przełożenia oraz sprawności całego toru mechanicznego.
Nie należy też utożsamiać momentu z mocą ani zakładać, że przekładnia mnoży moc. Przekładnia może zwiększać moment kosztem prędkości, a część energii traci się w układzie. To podstawowe rozróżnienie ma znaczenie przy ocenie możliwości maszyny oraz przy czytaniu reklamowych opisów.
Silnik krokowy jest sterowany tak, aby jego wirnik zajmował kolejne pozycje. Sterownik może dzielić pełny krok na mikrokroki, poprawiając płynność i sposób zadawania ruchu. W układzie otwartym sterowanie nie otrzymuje bezpośredniego potwierdzenia, że każda zadana zmiana została wykonana. Przy przekroczeniu możliwości napędu może dojść do utraty synchronizacji.
Ważną cechą jest zmiana dostępnego momentu wraz z prędkością. Wysoki moment trzymający nie oznacza utrzymania tej samej wartości podczas szybkiego przejazdu. Trzeba odczytać charakterystykę dla konkretnego silnika, sterownika i zasilania. Dopiero wtedy można ocenić, czy oś będzie miała rezerwę przy wymaganym posuwie.
Mikrokrok nie jest gwarancją takiej samej dokładności mechanicznej. Duża liczba impulsów na obrót opisuje podział zadawania, a nie kompletną dokładność maszyny. Wynik zależy także od obciążenia, konstrukcji silnika, prowadnic, przekładni i kalibracji. Oferta podająca wyłącznie liczbę mikrokroków nie odpowiada więc na pytanie o dokładność obróbki.
Zaletami odpowiednio dobranego układu krokowego mogą być prostota i koszt. W zastosowaniach o umiarkowanych wymaganiach dynamicznych taki wybór może być racjonalny. Nie należy jednak oceniać go na podstawie samego przejazdu bez obciążenia. Rzeczywisty cykl zawiera przyspieszenia, hamowanie i zmienne siły procesu.
Napęd krokowy ze sprzężeniem zwrotnym otrzymuje informację o położeniu. Sterownik może reagować na odchyłkę, a po przekroczeniu ustalonych warunków zgłosić błąd. To istotna różnica wobec układu otwartego. Nie oznacza jednak, że zastosowany silnik uzyskał identyczną charakterystykę jak dowolny przemysłowy serwomotor AC.
Rzeczywiste zachowanie zależy od konkretnego produktu. Warto zapytać, jak sterownik reaguje na błąd nadążania, czy zmienia prąd, kiedy przerywa ruch i jaki sygnał wysyła do CNC. Samo stwierdzenie „nie gubi kroków” jest zbyt nieprecyzyjne. Napęd może wykryć problem, ale kompletna maszyna musi jeszcze odpowiednio na niego zareagować.
Nie ma też podstaw do nazywania każdego takiego rozwiązania bezużytecznym. Układ dobrany do konkretnej aplikacji może spełniać wymagania. Z drugiej strony określenie handlowe „hybrydowe serwo” nie powinno zastępować danych. Poproś o dokładne oznaczenia i dokumentację, żeby porównać konstrukcje o podobnych nazwach.
Serwonapęd jest układem regulacji obejmującym silnik, wzmacniacz i sprzężenie zwrotne. Typowo pracują w nim powiązane pętle regulacji prądu, prędkości i położenia. Ich konfiguracja oraz współpraca z mechaniką wpływają na reakcję na zakłócenia. Przewagą dobrze dobranego zestawu może być wysoka dynamika i kontrola ruchu w zmiennym obciążeniu.
Serwo nie działa jednak bez ograniczeń. Ma dopuszczalny moment, prędkość, prąd i warunki cieplne. Nie można zakładać dowolnego wzrostu siły tylko dlatego, że regulator zauważył błąd. Gdy wymagania przekroczą możliwości układu, napęd powinien zareagować zgodnie z przewidzianymi zabezpieczeniami i konfiguracją maszyny.
W dobrym doborze silnik nie jest oceniany osobno. Istotne są sterownik, zasilanie, przewody, enkoder i sposób komunikacji. Napęd o wysokich możliwościach może pracować słabo po niewłaściwym uruchomieniu. Prawidłowo zestawiony i zestrojony układ jest ważniejszy niż prestiż samej marki na tabliczce.
Moment znamionowy wiąże się z określonymi warunkami pracy ciągłej. Moment szczytowy może być dostępny przez ograniczony czas i w określonym obszarze prędkości. Wartości nie są zamienne. Nie należy projektować normalnego cyklu tak, jakby napęd mógł stale korzystać z maksymalnego przeciążenia.
Przy doborze analizuje się profil ruchu: przyspieszanie, jazdę, hamowanie i postoje. Każdy etap ma inny bilans obciążeń. Oprócz największego chwilowego zapotrzebowania trzeba sprawdzić warunki cieplne całego powtarzalnego cyklu. Wyższy moment szczytowy nie kompensuje automatycznie niedoszacowania pracy ciągłej.
Żądaj danych dla konkretnego modelu. Ogólne zapewnienie o kilkukrotnym lub dziesięciokrotnym przeciążeniu całej rodziny urządzeń nie jest wystarczające. Potrzebne są wykresy i dopuszczalne czasy. W rzetelnej ofercie powinno być jasne, które parametry opisują normalną pracę, a które krótkotrwałą rezerwę.
Rozpędzenie i zatrzymanie masy wymaga siły, a w ruchu obrotowym momentu. Im większa bezwładność obciążenia sprowadzona do wału, tym większe wymagania dla przyjętego profilu przyspieszeń. Sam większy silnik nie zawsze jest najlepszą odpowiedzią. Należy ocenić również przekładnię, konstrukcję i charakter zadania.
W obrabiarce liczy się kompromis między sztywnością, masą ruchomą i dynamiką. Ciężka podstawa i ciężki zespół poruszający się w osi nie mają takiego samego wpływu na napęd. Warto pytać oddzielnie o masę całej maszyny i rozwiązanie ruchomej bramy. Pozwala to lepiej zrozumieć, skąd biorą się osiągi przy krótkich konturach.
Dla klienta ważny jest wynik: czy maszyna utrzymuje jakość przy zmianach kierunku, jak długo stabilizuje się po ruchu i jaki posuw osiąga na rzeczywistych odcinkach. Katalogowa prędkość maksymalna nie pokazuje czasu potrzebnego do jej uzyskania. Wiele krótkich ruchów może zupełnie zmienić porównanie dwóch konstrukcji.
Podczas uruchomienia dopasowuje się regulatory do rzeczywistej osi. Zbyt agresywne nastawy mogą wywoływać oscylacje, a zbyt łagodne pogarszać nadążanie i wydłużać stabilizację. Filtry i funkcje tłumienia mają pomagać w kontrolowaniu określonych zjawisk, lecz nie są sposobem na usunięcie poluzowanego połączenia lub zużytej prowadnicy.
W materiale źródłowym pojawia się obraz ciężarka na ramieniu. Dobrze pokazuje on problem drgań po zatrzymaniu, ale nie oznacza, że serwo „forsuje fizykę”. Ograniczanie drgań wynika z regulacji i kształtowania ruchu w granicach dostępnego momentu, energii i modelu mechanicznego. Nie należy przenosić efektu demonstracji bezpośrednio na każdą głowicę maszyny CNC.
Weryfikacja strojenia powinna obejmować ruchy robocze i obciążenie, nie tylko stabilny postój. Zmiana narzędzia, agregatu lub masy zespołu może wpływać na zachowanie. Dlatego rozbudowę maszyny trzeba konsultować z producentem. Dodatkowy ciężar na osi Z jest również zmianą warunków dla pozostałych osi.
Rozdzielczość enkodera opisuje podział pomiaru. Nie stanowi bezpośredniej deklaracji dokładności części. Na wymiar wpływają między innymi geometria, temperatura, zużycie, mocowanie materiału i narzędzie. Wysoka rozdzielczość jest użyteczna dla regulatora, lecz nie pozwala pominąć reszty układu.
Błąd nadążania jest różnicą między położeniem zadanym a pomiarem w danym układzie. Trzeba wiedzieć, gdzie znajduje się czujnik. Enkoder na silniku nie widzi wprost wszystkich odkształceń za przekładnią. Z kolei pomiar liniowy ma inne miejsce i rolę w architekturze sterowania. Nie powinno się porównywać tych rozwiązań tylko liczbą bitów.
Także częstotliwość regulatora nie jest samodzielnym wskaźnikiem jakości. Temat został rozwinięty w osobnym artykule o częstotliwości regulatorów serwonapędów. Przy zakupie ważniejsze jest wykazanie osiągniętej dokładności i powtarzalności w uzgodnionych warunkach.
Porównuj układy dla podobnego zadania i nie mieszaj jednostek. Moc w watach, moment w N·m, prędkość obrotowa i posuw liniowy odpowiadają na inne pytania. Dobry dostawca potrafi połączyć je z działaniem konkretnej osi, zamiast ograniczać się do jednego hasła.
Przygotuj program z odcinkami prostymi, łukami i zmianami kierunku podobnymi do docelowej produkcji. Dodaj normalne skrawanie w reprezentatywnym materiale. Ustal wymagania wymiarowe, wykończenie i sposób pomiaru. Sprawdź kilka kolejnych części, a nie tylko jedną udaną próbę.
Zapisz rzeczywisty czas, narzędzie, parametry procesu oraz konfigurację maszyny. Jeśli to możliwe, porównaj przebieg błędu nadążania i obciążenia napędów. Różnice w dźwięku lub śladach na powierzchni są wskazówką, lecz powinny prowadzić do ustalenia przyczyny. Mogą pochodzić z mechaniki, narzędzia, mocowania albo sterowania.
Warto zobaczyć filmy z obróbki CNC, ale krótki materiał promocyjny nie zastępuje odbioru. Przy doborze Sentinela N lub innej maszyny należy odnieść napędy do docelowej konfiguracji, w tym dodatkowych osi i agregatów.
Sam napęd może wykryć przeciążenie lub zbyt duże odchylenie, ale efekt zależy od integracji. Ustal, co robi CNC po otrzymaniu alarmu: czy zatrzymuje skoordynowany ruch i jak przebiega ponowne uruchomienie. Reakcja powinna wynikać z projektu oraz dokumentacji maszyny. Nie należy uznawać przypadkowego zatrzymania jednej osi za poprawne zakończenie obróbki.
Po przerwaniu cyklu ważne jest również ustalenie położenia i stanu procesu. Powrót do programu bez kontroli może spowodować wadliwy detal lub kolizję. Procedura powinna rozróżniać kasowanie komunikatu od usunięcia przyczyny. Warto zapytać o to podczas odbioru, zanim alarm wystąpi przy wartościowym materiale.
W maszynach portalowych dwa napędy jednej osi muszą pracować jako część uzgodnionego układu. Różnica położenia stron bramy wpływa na geometrię i może obciążać mechanikę. Istotne są sposób bazowania, synchronizacja i kontrola błędów. Dwa identyczne silniki nie gwarantują samoczynnie zgodnego ruchu całego portalu.
Podczas oceny sprawdź wyniki po bazowaniu i po kilku pełnych cyklach. Sam pomiar w jednym miejscu nie opisuje całego pola pracy. Jeśli maszyna wymaga regulacji, wykonuje ją osoba uprawniona zgodnie z procedurą producenta. Przypadkowa zmiana parametrów jednego napędu może pogorszyć układ, nawet gdy pojedynczy ruch wygląda lepiej.
Dodatkowa głowica, agregat lub osprzęt zwiększają masę i mogą przesunąć jej środek. To wpływa na obciążenia mechaniki oraz napędów. Zanim doposażysz maszynę, potwierdź zgodność z producentem. Rezerwa momentu na jednej osi nie oznacza automatycznie właściwej pracy całej konstrukcji przy nowych przyspieszeniach.
Po zmianie warto powtórzyć reprezentatywny test i zachować wyniki. Pozwala to ocenić, czy potrzebne jest inne prowadzenie ruchu, ponowne strojenie lub ograniczenie parametrów. Rozbudowa powinna mieć określony zakres możliwości, zamiast opierać się na stwierdzeniu, że silniki mają wystarczająco dużą moc.
Przy używanym urządzeniu sprawdź dostępność dokumentacji, kopii parametrów i części. Ustal, czy zamontowane sterowniki odpowiadają pierwotnej konfiguracji i czy po naprawach wykonano wymagane uruchomienie. Sam komunikat gotowości nie potwierdza prawidłowego strojenia. Ważne są również stan przewodów, złączy i historia alarmów.
Próbę wykonaj w normalnym zakresie pracy, z rozgrzaniem i skrawaniem. Poproś o wyjaśnienie ograniczeń, które zostały wprowadzone po serwisie. Jeśli sprzedawca pokazuje wyłącznie wolny przejazd bez materiału, nie masz jeszcze podstaw do oceny dynamiki i dokładności produkcyjnej. Dokumentacja oraz powtarzalny detal są bardziej miarodajne niż sam fakt zastosowania serwonapędów.
Nie. Enkoder może występować również w napędzie krokowym ze sprzężeniem zwrotnym. Ustal rodzaj silnika, sterownika i sposób regulacji, zamiast opierać się na nazwie handlowej.
Nie. Może spełniać wymagania odpowiednio dobranej aplikacji. Trzeba sprawdzić moment przy prędkości roboczej, dynamikę i sposób wykrywania błędów. Wymagająca produkcja może uzasadniać inny układ.
Nie usuwa fizycznego zużycia ani luzu w połączeniu. Pewne błędy można ograniczać właściwymi rozwiązaniami i kompensacją, lecz najpierw trzeba zapewnić prawidłową mechanikę oraz pomiar.
Masę i konstrukcję osi, przełożenia, profil ruchu, obciążenia procesu i wymagania dokładności. Przy wyborze gotowej obrabiarki wystarczą na początek reprezentatywne detale i opis produkcji. Skontaktuj się z PLOT Electronics, aby omówić cały układ maszyny.
Opracowanie na podstawie materiału i doświadczeń Przemysława Szymańskiego, PLOT Electronics. Materiały uzupełniające producenta: Yaskawa — czynniki doboru serwonapędu. Ilustracja otwierająca to wizualizacja tematyczna AI, nie zdjęcie wskazanego modelu silnika. Poradnik nie zastępuje dokumentacji uruchomieniowej napędu.
BAZA WIEDZY CNC · PORADNIK PRAKTYCZNY

Pompa próżniowa do CNC ma utrzymać materiał podczas konkretnej obróbki, a nie tylko uzyskać atrakcyjny wynik na manometrze. O skuteczności decydują równocześnie podciśnienie przy detalu, wydajność pompy, powierzchnia mocowania, szczelność stołu i sposób prowadzenia narzędzia. Nawet duża pompa nie naprawi źle zaprojektowanej strefy ani nie zapewni bezpiecznego chwytu bardzo małego elementu.
W materiale źródłowym PLOT Electronics pojawiają się doświadczenia z pompami łopatkowymi, kłowymi oraz instalacjami, do których dostawały się zanieczyszczenia i chłodziwo. Wniosek praktyczny jest prosty: technologię pompy trzeba dobierać do procesu, a filtrację i warunki pracy uwzględnić od początku. Poniższy poradnik porządkuje wybór i pokazuje, co sprawdzić przed zakupem oraz podczas eksploatacji.
Materiał jest dociskany wskutek różnicy ciśnień między otoczeniem a przestrzenią pod detalem. W uproszczeniu siła normalna wynosi F = Δp × A, gdzie Δp oznacza różnicę ciśnień, a A efektywną powierzchnię objętą podciśnieniem. Przy różnicy 60 kPa i szczelnej powierzchni 0,01 m² rachunkowo otrzymamy 600 N. To przykład idealizowany; rzeczywiste mocowanie wymaga uwzględnienia strat oraz przebiegu obróbki.
Ta siła docisku nie jest automatycznie dopuszczalną siłą skrawania w bok. Odporność na przesunięcie zależy także od tarcia, geometrii podparcia, szczelności, sztywności materiału i sposobu działania narzędzia. Frez może dodatkowo unosić detal, a wąski element może się obracać lub przechylać. Dlatego pole powierzchni i odczyt manometru nie zastępują oceny całego mocowania.
Podczas wycinania kolejnych kształtów zmieniają się warunki. Pełny arkusz, siatka po rozkroju i ostatnia mała część nie są tym samym obciążeniem instalacji. Właśnie końcowa faza programu często ujawnia słabość rozwiązania, które na początku wydawało się stabilne. Próbę należy więc prowadzić do końca rzeczywistego cyklu.
Podciśnienie opisuje różnicę ciśnień. Wydajność, podawana zwykle w m³/h, mówi o objętości gazu przemieszczanej w określonych warunkach. Dla szczelnego przyrządu istotne jest uzyskanie i utrzymanie wymaganego ciśnienia. Na stole przepuszczającym powietrze przez podkład i szczeliny ważna staje się zdolność ciągłego odbierania napływającego powietrza.
Dwie pompy o podobnej wydajności katalogowej mogą zachowywać się inaczej w docelowym punkcie pracy. Porównuj charakterystyki, a nie tylko największą liczbę z pierwszej strony oferty. Znaczenie ma dostępna wydajność przy wymaganym ciśnieniu, opory instalacji i zmienność nieszczelności podczas rozkroju. Parametry muszą też odnosić się do porównywalnych warunków pomiaru.
Uważaj na sposób zapisu ciśnienia. Wartość absolutna i wartość względna nie są zamienne. Przykładowo 150 mbar ciśnienia absolutnego nie oznacza podciśnienia wynoszącego zaledwie 150 mbar względem otoczenia. W dokumentacji i wycenie trzeba jednoznacznie wskazać używaną konwencję, żeby uniknąć pozornego porównania różnych wielkości.
W przyrządzie uszczelkowym podciśnienie działa w wydzielonej przestrzeni pod częścią. Dobre uszczelnienie ogranicza przeciek. Takie rozwiązanie może być korzystne przy powtarzalnych detalach i dobrze określonej powierzchni chwytu. Trzeba jednak uwzględnić otwory przelotowe, położenie uszczelki i możliwość rozszczelnienia podczas kolejnych operacji.
W stole typu spoilboard powietrze przepływa przez odpowiednio przygotowany podkład. MDF nie jest automatycznie identyczny między dostawami: znaczenie mają gęstość, grubość, wilgotność i obróbka powierzchni. Podkład powinien być przygotowany zgodnie z technologią danego stołu. Przypadkowa płyta, nieosłonięte krawędzie lub nieszczelne połączenia mogą istotnie zmniejszyć skuteczność.
Odsłonięte fragmenty stołu należy ograniczać, korzystając ze stref i właściwego maskowania. Nie chodzi o kosmetykę. Powietrze pobierane przez nieużywaną powierzchnię konkuruje z obszarem pod obrabianym materiałem. Zanim kupisz większą pompę, sprawdź, czy obecna nie pracuje przede wszystkim na niepotrzebne przecieki.
W technologii kłowej zsynchronizowane wirniki przemieszczają gaz bez wzajemnego styku w komorze roboczej. Określenie „sucha” dotyczy procesu sprężania, a nie braku jakichkolwiek środków smarnych w całym urządzeniu. Taki układ bywa użyteczny przy ciągłej pracy, jednak nadal wymaga filtracji, prawidłowej wentylacji i obsługi zgodnej z instrukcją.
Brak stykających się łopatek nie oznacza odporności na wszystko. Ciecz, pył, sklejające osady lub zbyt wysoka temperatura mogą spowodować awarię. Przykładem wyposażenia dostępnego na stronie jest pompa BUSCH MINK. Konkretny model dobiera się według aktualnych danych oraz wymagań stołu.
Pompy łopatkowe występują w różnych wykonaniach. Wersja sucha i wersja smarowana olejem mają odmienne wymagania serwisowe oraz charakterystyki. Nie należy łączyć ich w jeden schemat obsługi. Materiał i zużycie łopatek, filtry, olej oraz separacja na wylocie muszą być oceniane zgodnie z dokumentacją konkretnego urządzenia.
W praktyce szczególnie niekorzystne jest zasysanie zanieczyszczeń, które uszkadzają powierzchnie lub odkładają się wewnątrz. Regularna kontrola jest tańsza niż remont po zatarciu. Przy ocenie kosztu pompy uwzględnij części eksploatacyjne, dostęp do serwisu i to, czy użytkownik będzie w stanie wykonywać przeglądy w wymaganych terminach.
Dmuchawa bocznokanałowa może być rozważana w instalacjach wymagających innego połączenia przepływu i różnicy ciśnień niż szczelny przyrząd. Nie jest prostym zamiennikiem każdej pompy próżniowej. Wybór zależy od punktu pracy i dopuszczalnych warunków cieplnych. Porównanie powinno obejmować rzeczywisty stół oraz materiał, a nie samą nazwę technologii.
Nie istnieje pompa mająca wyłącznie zalety. Rozwiązanie korzystne w jednej produkcji może być nieekonomiczne w innej. Szczegółowy dobór warto rozpocząć od katalogu wyposażenia i akcesoriów CNC, a zakończyć próbą z własnym materiałem.
Zmniejszanie powierzchni chwytu ogranicza siłę docisku. Jeżeli jednocześnie frez działa z dużym wysięgiem lub wycina wąski pasek, pojawia się dodatkowe ryzyko obrotu i uniesienia części. Przekonanie, że większa pompa rozwiąże każdy taki problem, prowadzi do kosztownych rozczarowań. Możliwości ogranicza również dostępna różnica ciśnień.
W zależności od zadania stosuje się dedykowane przyrządy, zakładki technologiczne, pozostawioną warstwę materiału albo mocowanie mechaniczne. Każda z tych metod wymaga poprawnego programu i kontroli kolizji. Przy śrubach, łapach i imadłach trzeba uwzględnić ich położenie w CAM oraz sprawdzić dostęp narzędzia.
Dobrym kierunkiem może być stół hybrydowy, pozwalający dobierać sposób mocowania do operacji. Dla niektórych części lepszy będzie stół T-rowkowy z właściwym oprzyrządowaniem. O wyborze decyduje powtarzalny rezultat, a nie konieczność używania próżni do wszystkiego.
Filtr zatrzymuje określone zanieczyszczenia, ale zanieczyszczony filtr zwiększa opory przepływu. Instalacja może wtedy tracić skuteczność mimo sprawnej pompy. Należy kontrolować wszystkie stopnie filtracji przewidziane w układzie. W praktyce łatwo oczyścić najbardziej widoczny wkład i zapomnieć o kolejnym elemencie znajdującym się bliżej urządzenia.
Jeżeli obróbka wiąże się z chłodziwem albo wilgotnym materiałem, sprawdź potrzebę zastosowania odpowiedniego separatora cieczy. Filtr pyłowy nie powinien być traktowany jako uniwersalna ochrona przed zalaniem. Separator musi mieć właściwą pojemność, możliwość opróżniania i sposób kontroli zgodny z projektem instalacji.
W przytoczonych przez PLOT Electronics doświadczeniach osad powstały z zassanego chłodziwa doprowadził do zablokowania pompy. To opis konkretnego zdarzenia serwisowego, a nie dowód, że taki proces jest dopuszczalny. Wniosek dla użytkownika brzmi: ograniczyć dopływ cieczy i osadów, zamiast liczyć na możliwość późniejszego czyszczenia.
Pompa wydziela ciepło i potrzebuje warunków pracy zgodnych z instrukcją. Mała zamknięta wnęka, zabrudzona wentylacja lub pomieszczenie o wysokiej temperaturze mogą utrudnić chłodzenie. Przeniesienie urządzenia poza halę nie jest więc automatycznie poprawą. Należy sprawdzić temperaturę, wilgotność, wentylację i dopuszczalną długość instalacji.
Wygłuszenie nie może odcinać przepływu powietrza potrzebnego do chłodzenia. Podobnie rozbudowa rur i przewodów wymaga uwzględnienia strat ciśnienia. Przekrój, długość, kolana, zawory i elastyczne odcinki mają znaczenie. Jeśli pompa pracuje daleko od stołu, odczyt przy urządzeniu może nie odzwierciedlać ciśnienia pod materiałem.
Ciepło odpadowe można uwzględnić w bilansie hali, ale nie należy nazywać pompy próżniowej pompą ciepła w sensie urządzenia grzewczego. Jej podstawowym zadaniem jest uzyskanie warunków mocowania. Ogrzewanie pomieszczenia nie usprawiedliwia pogorszenia wentylacji lub przekroczenia temperatury dopuszczonej przez producenta.
Zatrzymaj proces i zabezpiecz maszynę przed niezamierzonym uruchomieniem zgodnie z jej procedurą. Nie poprawiaj ręcznie części przy poruszającym się narzędziu. Następnie sprawdź szczelność strefy, położenie uszczelek, stan podkładu i odkryte fragmenty stołu. Ustal, czy pogorszenie występuje od początku, czy dopiero po wycięciu otworów i konturów.
Porównaj wskazania w przewidzianych punktach instalacji, stan filtrów i zaworów. Skontroluj węże pod kątem zagięć oraz uszkodzeń. Dopiero potem przejdź do oceny pompy. Zmiana dźwięku, temperatura lub nowy osad mogą być wskazówką serwisową, ale sam słuch nie zastępuje pomiaru ani diagnostyki.
Jeśli podciśnienie jest prawidłowe, a część nadal zmienia położenie, wróć do powierzchni chwytu i sił działających podczas obróbki. Możliwe, że instalacja nie jest uszkodzona, tylko wybrany sposób mocowania nie odpowiada zadaniu. Wtedy poprawa technologii jest ważniejsza niż zwiększanie mocy urządzenia.
Użyj materiału o tych samych właściwościach co w produkcji. Zapisz przygotowanie podkładu, liczbę otwartych stref, sposób maskowania i położenie części. Przeprowadź pełny program, łącznie z etapem uwalniania najmniejszych detali. Oceń wymiar, krawędź i możliwość przesunięcia materiału w warunkach kontrolowanej próby.
Do protokołu wpisz wartości ciśnienia ze wskazaniem miejsca pomiaru, konfigurację pompy oraz warunki otoczenia. Zanotuj również czynności obsługowe. Dzięki temu przy późniejszym pogorszeniu pracy istnieje punkt odniesienia. Bez zapisu łatwo pomylić zużycie podkładu lub zmianę materiału z awarią urządzenia.
Na etapie wyceny podaj wymiary stołu, wielkość najmniejszej części, materiały, ich przepuszczalność, sposób cięcia i planowaną pracę zmianową. Sama informacja „stół trzy na dwa metry” nie wystarcza. Prześlij opis procesu do Fabryki Maszyn CNC, aby dobrać mocowanie i wyposażenie jako jeden układ.
Cena zakupu pompy jest tylko jednym składnikiem. Uwzględnij energię, filtry, materiały uszczelniające, podkłady, przeglądy i czas przygotowania. Do tego dochodzi koszt nieudanych części. Instalacja tańsza w zakupie może stać się droższa, jeśli operator stale zatrzymuje program, poprawia maskowanie lub wymienia uszkodzone elementy. Rozwiązanie ocenia się dla określonej produkcji.
Nie zakładaj, że urządzenie o większej mocy znamionowej zawsze będzie najdroższe w całym cyklu. Porównaj rzeczywisty czas pracy i sposób wykorzystania. Jednocześnie nie przypisuj regulacji obrotów uniwersalnej oszczędności: wynik zależy od charakterystyki, nieszczelności i sterowania. Pomiar energii ma sens dopiero przy utrzymaniu tego samego poziomu skuteczności mocowania.
Przy szczelnym arkuszu warto obserwować, jak zmienia się instalacja po przecięciu pierwszych konturów. Na początku materiał zasłania dużą powierzchnię, a później pojawiają się nowe drogi przepływu. Przy materiale porowatym napływ powietrza może istnieć już przed pierwszym ruchem narzędzia. Takie zadania wymagają odrębnej oceny, nawet gdy wymiary arkuszy są identyczne.
Przed próbą zapisz, czy materiał jest suchy, płaski i zgodny z docelową partią. Wilgotna lub wygięta płyta może zmienić kontakt z podkładem. Jeśli na demonstrację dostarczysz idealną próbkę, a w produkcji używasz odpadów o różnych wymiarach, wynik nie będzie reprezentatywny. Uczciwy test powinien obejmować również trudniejsze normalne warunki pracy.
Instrukcja stanowiskowa powinna wskazywać przygotowanie stref, kontrolę podkładu, sprawdzenie wskazań i reakcję na pogorszenie mocowania. Dodaj miejsca kontroli filtrów i separatora oraz sposób zgłaszania zużycia. Czynności muszą odpowiadać dokumentacji maszyny. Sam zapis „włączyć pompę” nie opisuje warunków potrzebnych do stabilnej produkcji.
Warto przechowywać zdjęcie poprawnego przygotowania stołu dla powtarzalnego zadania. Nie zastępuje ono opisu, ale ułatwia odtworzenie układu maskowania i uszczelek. Przy zmianie produktu zapis powinien być aktualizowany. Pozwala to oddzielić problemy wynikające z nowego mocowania od rzeczywistego pogorszenia stanu instalacji.
Zanim wymienisz urządzenie, poproś o ocenę istniejącej instalacji. Potrzebne mogą być pomiary w kilku punktach oraz sprawdzenie drożności. Jeśli przyczyną jest nieszczelny stół, zakup większej pompy może jedynie zwiększyć zużycie energii. Z kolei prawidłowo działająca, lecz za mała instalacja nie zyska wymaganej wydajności przez samo czyszczenie filtrów. Rozpoznanie powinno poprzedzać decyzję zakupową.
Nie zawsze. Potrzebne są odpowiednia powierzchnia chwytu, przepływ przy nieszczelnościach oraz poprawne podparcie. Bardzo dobre ciśnienie przy pompie może współistnieć ze słabym mocowaniem pod detalem.
Wymaga kontroli i obsługi przewidzianej przez producenta. Sucha komora sprężania nie wyklucza filtrów, oleju przekładniowego w danej konstrukcji ani innych elementów wymagających przeglądu.
Nie. Mała powierzchnia i nieszczelności mogą uniemożliwić uzyskanie wystarczającej siły. Czasem potrzebny jest szczelny przyrząd albo mocowanie mechaniczne. Rozwiązanie należy sprawdzić na pełnym cyklu.
Charakterystykę w wymaganym punkcie pracy, pobór energii, hałas, warunki ustawienia, filtry, serwis i koszty eksploatacji. Najważniejszy jest koszt stabilnego mocowania w Twojej produkcji.
Opracowanie na podstawie materiału i doświadczeń Przemysława Szymańskiego, PLOT Electronics. Uzupełnienie terminologii: Busch — próżnia w procesach CNC a technologia pomp kłowych MINK. Ilustracja otwierająca jest wizualizacją tematyczną AI, nie dokumentacją konstrukcyjną ani zdjęciem konkretnego zestawu.
BAZA WIEDZY CNC · PORADNIK PRAKTYCZNY

Dobór wrzeciona CNC zaczyna się od narzędzia i operacji, a dopiero później od liczby kilowatów. Mały frez do konturowania aluminium, głowica do planowania i agregat z piłą wymagają innych obrotów, momentu oraz sposobu mocowania. Kupując wrzeciono wyłącznie według mocy z tabliczki, można zapłacić za możliwości, których produkcja nie wykorzysta, albo otrzymać za mały moment właśnie w potrzebnym zakresie obrotów.
W doświadczeniach PLOT Electronics powtarza się ten sam problem: klient pyta, czy wystarczy konkretna moc, zanim określi średnice narzędzi i rodzaj pracy. Tymczasem dobór jest częścią konfiguracji całej CNC obráběcí stroje. Wrzeciono, falownik, oprawka, chłodzenie i konstrukcja maszyny muszą współpracować. Ten poradnik pokazuje, jak przygotować wymagania i o co zapytać dostawcę, żeby porównanie ofert miało sens.
Najpierw zapisz materiały, grubości, narzędzia oraz wielkość serii. Samo określenie „do aluminium i drewna” jest zbyt szerokie. W obu materiałach można wykonywać delikatne grawerowanie, rozkrój płyt, głębokie kieszenie i szerokie planowanie. Każda z tych prac inaczej obciąża układ. Duża różnica występuje również między krótkim frezem a długim narzędziem pracującym z dużym wysięgiem.
Rozdziel pracę codzienną od sporadycznej. Jeśli przez większość tygodnia maszyna wykonuje niewielkie kontury, a raz w miesiącu większe planowanie, warto porównać koszt mocniejszego wrzeciona z kosztem dodatkowego przejścia lub innej strategii. Jeżeli szerokie planowanie jest podstawą produkcji, traktowanie go jako chwilowego przeciążenia byłoby błędem. Maszyna powinna realizować normalny cykl w dopuszczalnym zakresie pracy ciągłej.
Moc mechaniczna zależy od momentu i prędkości obrotowej. Dla mocy P w kilowatach, obrotów n w obr./min i momentu M w niutonometrach przybliżona zależność ma postać M = 9550 × P / n. Wrzeciono rozwijające 7,5 kW przy 24 000 obr./min odpowiada w tym punkcie momentowi około 3 N·m. To przykład rachunkowy, a nie deklaracja parametrów dowolnego modelu o takiej mocy.
Nie wolno z tego wyliczenia zakładać, że po obniżeniu obrotów to samo wrzeciono nadal dostarczy pełne 7,5 kW. Rzeczywistą odpowiedź daje charakterystyka producenta: wykres momentu i mocy w funkcji prędkości. W obszarze stałego momentu moc rośnie wraz z obrotami; w obszarze stałej mocy dostępny moment zmienia się inaczej. Granice tych obszarów i dopuszczalna praca zależą od konkretnej konstrukcji oraz napędu.
Dlatego do dwóch ofert z tą samą mocą dopisz obroty znamionowe, zakres użytkowy i dopuszczalny cykl pracy. Warto też sprawdzić, czy prezentowane kilowaty dotyczą mocy mechanicznej na wale, czy innego parametru. Bez tych informacji samo zestawienie liczb może prowadzić do wyboru niewłaściwego podzespołu.
Narzędzie o większym promieniu może wymagać większego momentu przy tej samej sile stycznej. Jednocześnie jego krawędź ma wyższą prędkość obwodową przy tych samych obrotach. Nie oznacza to jednak, że każda większa średnica automatycznie wymaga określonej mocy. Znaczenie mają również materiał, liczba pracujących ostrzy, szerokość i głębokość skrawania oraz posuw.
W praktyce dobór do frezu palcowego nie powinien być bez sprawdzenia przenoszony na głowicę planującą lub piłę. Duże narzędzia mają własne ograniczenia obrotów, a agregat może wprowadzać dodatkowe przełożenie i straty. Trzeba potwierdzić zgodność całego zestawu: wrzeciona, połączenia mechanicznego, agregatu, narzędzia i programu. Dostępne miejsce oraz prześwit osi Z są równie realnym ograniczeniem jak moc.
Rozsądnym sposobem doboru jest wskazanie jednej typowej i jednej najtrudniejszej operacji. Dostawca powinien wyjaśnić, w jakim zakresie obrotów obie będą wykonywane i jaka pozostaje rezerwa. Odpowiedź „mamy dużo kilowatów” nie zastępuje takiego sprawdzenia.
Prędkość obrotową dobiera się do średnicy i zalecanej prędkości skrawania. Zależność n = 1000 × vc / (π × D) łączy obroty na minutę, prędkość skrawania w m/min i średnicę w milimetrach. Wprowadzone wartości muszą odpowiadać konkretnemu narzędziu i materiałowi. Nawet poprawnie policzony wynik może być technologicznie niewłaściwy, jeżeli dane wejściowe były przypadkowe.
Małe narzędzia często korzystają z wysokich obrotów, ale nie uzasadnia to stosowania maksymalnej prędkości do każdej operacji. Duża głowica, piła lub niektóre materiały wymagają innego zakresu. Ograniczenie obrotów narzędzia i oprawki jest warunkiem bezwzględnym. Należy też uwzględnić wyważenie, długość wysięgu i stan mocowania.
Posuw trzeba rozpatrywać razem z obrotami. Jeśli zwiększymy obroty bez odpowiedniego dopasowania posuwu, zmieni się obciążenie pojedynczego ostrza. Obniżenie posuwu „dla bezpieczeństwa” nie zawsze poprawia proces: może nasilić tarcie lub pogorszyć odprowadzanie wióra. Punktem wyjścia są zalecenia producenta narzędzia i kontrolowana próba, a nie uniwersalna tabela dla wszystkich frezów.
Falownik o podobnej mocy znamionowej nie musi być właściwym napędem. Trzeba sprawdzić napięcie, prąd znamionowy, częstotliwość wyjściową, dopuszczalne przeciążenie, sposób sterowania i wymagania producenta wrzeciona. Wysokoobrotowy silnik może wymagać częstotliwości, której standardowy model falownika nie obsługuje w przewidzianym trybie.
Szczególnie ważne jest rozróżnienie częstotliwości elektrycznej od obrotów mechanicznych. Ich zależność wynika między innymi z liczby par biegunów, a w silniku asynchronicznym występuje poślizg. Nie istnieje jedna częstotliwość odpowiednia dla wszystkich wrzecion. Parametry należy przepisać z właściwej dokumentacji i zweryfikować podczas uruchomienia.
Nie zakładaj również, że dowolny tryb wektorowy automatycznie zwiększy moc o stały procent. Efekt zależy od obsługiwanego silnika, modelu regulatora i poprawności konfiguracji. Przeciążalność falownika nie oznacza takiej samej przeciążalności wrzeciona. Oba ograniczenia obowiązują jednocześnie, podobnie jak limity termiczne i mechaniczne.
Poproś o potwierdzenie zgodności konkretnego zestawu oraz zapis podstawowych ustawień. Uwzględnij sposób zadawania obrotów, sygnały gotowości i awarii, monitorowanie temperatury oraz reakcję sterowania CNC na błąd. Dobrze skonfigurowany układ nie powinien wykonywać skrawania, jeśli napęd zgłasza stan uniemożliwiający prawidłową pracę.
Wrzeciono chłodzone powietrzem potrzebuje odpowiedniej drogi przepływu i czystych powierzchni wymiany ciepła. Wrzeciono chłodzone cieczą wymaga układu o parametrach zgodnych z dokumentacją: właściwego medium, przepływu, temperatury i kontroli szczelności. W obu przypadkach trzeba uwzględnić warunki hali. Pył, zabudowa i wysoka temperatura otoczenia mogą zmienić bilans cieplny.
Odrębne zadanie ma układ chłodzenia i smarowania narzędzia. Wspiera proces skrawania i odprowadzanie wiórów, lecz nie zastępuje chłodzenia samego wrzeciona. Sposób podawania preparatu musi być zgodny z materiałem, narzędziem i wykonaniem maszyny. Dobiera się również odciąg lub separację, jeżeli proces tego wymaga.
Nie ocenia się stanu wrzeciona wyłącznie dotykiem obudowy. Istotne są pomiary, alarmy, stabilność temperatury i dopuszczalne wartości producenta. Wyższa temperatura niż w sąsiedniej maszynie nie stanowi sama w sobie diagnozy, tak jak chłodna obudowa nie potwierdza prawidłowego stanu łożysk.
Wrzeciono ATC warto analizować razem z liczbą narzędzi w programie. Gdy detal wymaga kilku średnic, wiercenia i fazowania, ręczna wymiana może stać się znaczącą częścią cyklu. Automatyzacja ogranicza przerwy i pomaga zachować powtarzalny przebieg produkcji. Przy prostym zadaniu jednym narzędziem korzyść może być mniejsza.
Do kosztu ATC dolicz magazyn, oprawki, przygotowanie pneumatyki i pomiar długości narzędzia. Sprawdź również, czy sterowanie obsługuje potrzebne sekwencje i sygnały. Liczba miejsc w magazynie powinna wynikać z programu produkcji, a nie z atrakcyjnego zdjęcia katalogowego. Możliwość zastosowania dodatkowego magazynu narzędzi może ułatwić późniejszą rozbudowę.
Stan stożka, tulei, elementów zaciskowych i części mocujących wpływa na bezpieczeństwo oraz jakość obróbki. Zużycie, zabrudzenia i niezgodne elementy mogą zaburzyć mocowanie. Częstotliwość kontroli i wymiany wynika z dokumentacji oraz warunków eksploatacji. Uszkodzona oprawka lub element zacisku nie powinny wracać do produkcji tylko dlatego, że „jeszcze trzymają”.
Moc znamionowa określa możliwości urządzenia w opisanych warunkach, a nie stały pobór z sieci. Rzeczywiste zużycie zależy od obciążenia, prędkości, czasu pracy oraz strat. Należy doliczyć falownik i układy pomocnicze. Mocniejsza jednostka nie pobiera przez cały czas wartości zapisanej na tabliczce, ale nie oznacza to również, że praca bez obciążenia jest bezkosztowa.
Porównując ekonomikę, mierz energię na poprawnie wykonany detal. Krótszy cykl przy większej chwilowej mocy może dać inny wynik niż długie skrawanie mniejszym wrzecionem. Dopiero pomiar obejmujący cały cykl i porównywalną jakość pozwala ocenić korzyść. W kalkulacji uwzględnij też czas operatora, narzędzia, przygotowanie i przestoje.
Przygotuj detal reprezentujący codzienną pracę, z tego samego gatunku materiału, który trafia na produkcję. Ustal narzędzie, mocowanie, strategię i wymagania odbiorowe. Zapisz obroty, posuw, głębokość i szerokość skrawania oraz rzeczywisty czas. Obserwuj obciążenie napędu, jakość powierzchni, wiór i zachowanie maszyny. Sama możliwość przecięcia próbki nie potwierdza gotowości do wielogodzinnej pracy.
Jeżeli wynik jest słaby, nie obciążaj automatycznie wrzeciona. Przyczyną może być bicie, zbyt długi wysięg, niestabilne mocowanie materiału, drgania lub niewłaściwa strategia. Dobór warto więc wykonać razem z konfiguracją obrabiarki Sentinel N albo innej maszyny przewidzianej do zadania. Dostępne filmy w sekcji Media CNC pomagają zobaczyć rodzaje zastosowań, lecz nie zastępują próby własnego detalu.
W takim zadaniu zacznij od stabilności procesu, odpowiednich obrotów i czasu wymiany narzędzia. Sprawdź jakość mocowania oraz odprowadzanie wióra, bo dodatkowe kilowaty nie poprawią tych elementów. Jeśli kontur zawiera wiele krótkich odcinków, znaczenie będzie miała również dynamika osi. Wrzeciono może mieć rezerwę, podczas gdy rzeczywistym ograniczeniem pozostaje sposób prowadzenia maszyny.
W próbie zapisz nie tylko czas pierwszego detalu, lecz również zachowanie kolejnych części. Zmiana jakości po rozgrzaniu lub szybkie zużycie ostrza są ważniejsze niż jednorazowy efekt pokazowy. Porównanie powinno obejmować tę samą oprawkę, wysięg i materiał. Inaczej trudno ustalić, czy wynik pochodzi z wrzeciona, narzędzia czy przygotowania procesu.
Tutaj trzeba sprawdzić średnicę głowicy, dopuszczalne obroty, liczbę pracujących ostrzy i warunki skrawania. Większa szerokość przejścia może skrócić drogę, lecz zwiększyć zapotrzebowanie na moment i stabilność mocowania. Warto porównać kilka strategii przy tej samej wymaganej płaskości oraz jakości. Najszersza głowica nie zawsze daje najniższy koszt gotowej powierzchni.
Oceń również bicie i ustawienie zespołu. Ślady między przejściami mogą wynikać z geometrii maszyny lub narzędzia. Zamiana wrzeciona na mocniejsze bez diagnostyki nie musi usunąć problemu. Prawidłowy dobór powinien więc obejmować możliwość uzyskania wymaganego efektu, a nie wyłącznie utrzymanie obrotów pod obciążeniem.
Jeżeli program zawiera wiercenie, kontur i wykończenie, policz czas całej sekwencji. Automatyczna wymiana oraz sprawne zarządzanie narzędziami mogą dać większą korzyść niż niewykorzystana rezerwa mocy. Sprawdź, czy magazyn pomieści komplet oprawek, a sterowanie poprawnie zapisuje długości i reaguje na nieudaną wymianę. To elementy normalnej wydajności produkcyjnej.
W uzgodnieniu odbiorowym warto wskazać kompletny program, materiał i wymagania jakościowe. Dodaj informację, które narzędzia są niezbędne, a które tylko opcjonalne. Wtedy porównujesz gotowość maszyny do wykonywania pracy, zamiast zestawiać osobno obroty, moc i liczbę miejsc w magazynie. Dostawca ma też jasną podstawę do zaproponowania wariantu.
Planowana rozbudowa ma sens, gdy wynika z przewidywanych produktów. Zapisz, jakie nowe narzędzie lub operacja mogą pojawić się w przyszłości, i sprawdź wymagania już teraz. Sama możliwość zamontowania większego wrzeciona nie oznacza zgodności z agregatem, zasilaniem i konstrukcją osi. Uzgodniona ścieżka rozbudowy jest bardziej użyteczna niż ogólne zapewnienie o nieograniczonych możliwościach.
W niektórych operacjach tak, lecz bez średnicy narzędzia, zakresu obrotów, wydajności i charakterystyki wrzeciona nie da się tego rozstrzygnąć. Obróbka małym frezem i szerokie planowanie są różnymi zadaniami. Dobór powinien opierać się na wymaganej operacji i próbie.
Nie. Dodatkowa moc nie usuwa bicia, podatności konstrukcji ani złego mocowania. Najpierw ustala się źródło drgań, stan narzędzia i warunki procesu. Wrzeciono dobiera się jako część całego układu.
Nie należy traktować parametrów chwilowych jak znamionowej pracy ciągłej. Obowiązują limity czasu, prądu, temperatury i momentu podane dla konkretnego wrzeciona i falownika. Powtarzalny cykl musi mieścić się w ich dopuszczalnych warunkach.
Rysunek lub plik detalu, materiał, grubość, planowane narzędzia, wielkość serii i oczekiwany efekt. Na tej podstawie można ocenić wrzeciono, mocowanie, chłodzenie i wyposażenie dodatkowe. Skontaktuj się z Fabryką Maszyn CNC, aby omówić konfigurację dla swojej produkcji.
Opracowanie na podstawie doświadczeń i materiału źródłowego Przemysława Szymańskiego, PLOT Electronics. Zależności obliczeniowe: Sandvik Coromant — wzory i definicje frezowania. Przykłady rachunkowe nie są nastawami technologicznymi. Ilustracja otwierająca jest wizualizacją tematyczną wykonaną z użyciem AI, nie zdjęciem oferowanego modelu.
? 3, 4 czy 5 osi – kiedy więcej nie znaczy lepiej

Wybór obrabiarki CNC powinien zaczynać się nie od liczby osi, mocy wrzeciona czy masy maszyny, ale od dwóch podstawowych pytań:
co maszyna ma produkować i jaki budżet można racjonalnie przeznaczyć na tę produkcję?
Po ponad 20 latach projektowania, budowania i dobierania maszyn CNC spotkałem się z wieloma sytuacjami, w których klient dysponował dużym budżetem i z góry zakładał, że powinien kupić najbardziej rozbudowaną maszynę.
Najczęstszy tok myślenia wyglądał tak:
„Kupuję maszynę 5-osiową, więc kupuję najlepszą i będę miał spokój na przyszłość.”
Problem polega na tym, że maszyna najbardziej rozbudowana nie zawsze jest najbardziej wydajna.
W wielu zastosowaniach dobrze skonfigurowana obrabiarka 3- lub 4-osiowa może wykonać produkcję szybciej, taniej i przy prostszej obsłudze niż znacznie droższa obrabiarka pięcioosiowa.
Dlaczego maszyna 5-osiowa nie zawsze jest najlepszym wyborem?
Każda kolejna oś daje maszynie dodatkowy stopień swobody, ale jednocześnie wprowadza następny zespół mechaniczny, napęd, łożyskowanie, układ pomiarowy i kolejne miejsce, w którym mogą występować niewielkie odkształcenia lub błędy pozycjonowania.
W typowej obrabiarce portalowej mamy kolejne układy:
Y → X → Z
W układzie pięcioosiowym dochodzą następne osie:
Y → X → Z → A → B
Narzędzie znajduje się więc znacznie dalej od podstawowego punktu podparcia konstrukcji.
Nie oznacza to, że maszyna pięcioosiowa jest konstrukcyjnie zła. Oznacza natomiast, że jej projektowanie jest znacznie trudniejsze, a uzyskanie takiej samej sztywności na końcu narzędzia jak w prostej konstrukcji trzyosiowej wymaga bardzo dobrego rozwiązania mechanicznego.
To jeden z powodów, dla których przemysłowe maszyny 5D są zwykle znacznie droższe.
Masa maszyny to nie wszystko
Producenci często zwiększają masę konstrukcji, aby ograniczyć jej podatność na krótkotrwałe odkształcenia i drgania.
Ma to sens, ale również swoją cenę.
Duża masa:
ale równocześnie:
Dlatego cięższa maszyna nie zawsze oznacza szybszą maszynę.
W obróbce stali duża masa i sztywność bywają ogromną zaletą. Przy dynamicznej obróbce aluminium, tworzyw czy drewna sytuacja może wyglądać zupełnie inaczej.
Rzeczywista dokładność powstaje z wielu małych błędów
Potencjalny nabywca zwykle widzi w katalogu jedną wartość dokładności maszyny.
W rzeczywistości geometria obrabiarki jest wynikiem współpracy wielu elementów.
Dobrym przykładem są portalowe maszyny z dwoma napędami osi Y.
W dokumentacji serwisowej PLOT Electronics przewidziano osobną procedurę synchronizacji Y i Y1, ponieważ tolerancje przekładni planetarnych i elementów mechanicznych mogą powodować niewielkie różnice drogi dwóch stron bramy. Korekcja wykonywana jest pomiarowo i programowo w parametrach jednego z serwonapędów.
Jeszcze dalej idzie kompensacja osi X i Y. Pomiar może być wykonywany w wielu punktach całej długości osi, a wartości korekcyjne są następnie wprowadzane do układu sterowania. Dokumentacja wskazuje nawet, że zmniejszenie odstępu między punktami pomiarowymi zwiększa dokładność samej kompensacji.
Dlatego dwie maszyny wyglądające podobnie na zdjęciu mogą zachowywać się podczas pracy zupełnie inaczej.
Czas wykonania detalu nie zawsze pozwala porównać maszyny
Klienci często pytają:
„Ile minut będzie wykonywany ten detal?”
To dobre pytanie, ale tylko pod warunkiem, że wiemy, co właściwie porównujemy.
Przy obróbce stali można stosunkowo dobrze zestawiać dwie maszyny, jeśli:
Wtedy bardzo szybko wychodzi, która konstrukcja może pracować większą głębokością skrawania i większym obciążeniem narzędzia bez wzbudzania drgań.
Przy aluminium, drewnie czy tworzywach wynik w znacznie większym stopniu zależy również od dynamiki.
Nie patrz tylko na czas. Sprawdź żywotność narzędzia
To jeden z parametrów najczęściej pomijanych podczas zakupu maszyny.
W swojej praktyce spotykałem sytuacje, w których tym samym typem narzędzia można było na jednej konfiguracji obrobić kilkanaście czy kilkadziesiąt płyt, podczas gdy w innych warunkach narzędzie zużywało się po kilku.
Dla klienta oznacza to ogromną różnicę w:
Maszyna może więc wygrać test „na czas”, a mimo tego być droższa w produkcji.
3, 4 czy 5 osi?

W uproszczeniu:
3 osie są najlepszym wyborem, gdy większość pracy można wykonać od góry i liczy się wysoka wydajność, prostota i sztywność.
4 osie mają sens, kiedy dodatkowa oś rzeczywiście eliminuje przekładanie elementu, pozwala obrabiać jego boki lub obsługiwać narzędzia kierunkowe.
5 osi warto kupić wtedy, gdy geometria produkowanych elementów naprawdę wymaga ciągłej zmiany orientacji narzędzia lub dostęp do powierzchni byłby niemożliwy bez dodatkowych osi.
Nie powinno się kupować pięciu osi wyłącznie dlatego, że budżet na to pozwala.
Dobrym przykładem możliwości rozbudowy jest Sentinel N. W dokumentacji maszyna występuje jako konstrukcja trzyosiowa, a dodatkowa oś C, agregaty kątowe, czwarta oś oraz możliwość doposażenia do układu pięcioosiowego znajdują się w wyposażeniu opcjonalnym.
To jest właśnie podejście, które uważam za rozsądne:
najpierw kupić maszynę dobraną do obecnej produkcji, a możliwość rozbudowy traktować jako zabezpieczenie przyszłych potrzeb.
Najdroższa maszyna nie musi przynosić największego zysku
Przy zakupie maszyny CNC warto więc analizować nie tylko cenę zakupu, lecz:
Ostatecznie maszyna ma zarabiać, a nie imponować liczbą osi.
W specyfikacjach technicznych maszyn CNC oraz w dokumentach przetargowych coraz częściej pojawia się wymóg:
„częstotliwość regulatora pozycji minimum 20 kHz”
Na pierwszy rzut oka parametr ten ma sugerować wysoką dynamikę, precyzję i nowoczesność układu napędowego.
W praktyce jednak pojęcie to jest często błędnie rozumiane, mylone lub celowo upraszczane, a porównywanie maszyn wyłącznie na podstawie wartości „kHz” prowadzi do nieprawidłowych wniosków.
Celem niniejszego artykułu jest:
W dokumentacjach technicznych spotykamy bardzo różne wartości, np.:
Są to jednak częstotliwości odpowiedzi układu regulacji pozycji, a nie:
Producent podaje zazwyczaj najgorszy czas reakcji układu na wymuszenie skokowe, czyli realny czas ustalenia pozycji w warunkach granicznych.
Przykład:
To są czasy regulacji mechaniczno-elektrycznej, a nie „częstotliwość pracy PID”.
Bardzo częsty błąd polega na utożsamianiu:
Tymczasem są to zupełnie różne wielkości.
Blok regulacji nowoczesnego serwonapędu to nie jeden PID, lecz złożona struktura, obejmująca m.in.:
Każdy z tych bloków:
Paradoksalnie:
im bardziej zaawansowany układ regulacji, tym dłuższy może być jego czas odpowiedzi
Przykład:
Dlatego porównywanie serwonapędów wyłącznie po kHz jest pozbawione sensu.
Wartość 20 kHz (czyli cykl 50 µs) bardzo często odnosi się do:
Dla przykładu:
Są to wartości czysto elektroniczne, możliwe do osiągnięcia:
Nie są to jednak standardowe warunki pracy przemysłowej.
Jeżeli producent:
wówczas:
Otrzymujemy:
W nowoczesnych rozwiązaniach możliwe jest zastosowanie:
które:
Przy odpowiedniej architekturze firmware i wydajnej komunikacji (np. protokół PLINK):
To jednak rozwiązania niestandardowe, wymagające:
Parametry napędów warto oceniać razem z konstrukcją i zadaniami maszyny. Przy porównywaniu ofert pomocny będzie poradnik wyboru obrabiarki CNC oraz opis rozwiązań konstrukcyjnych w obrabiarkach Sentinel N.
Maszyna CNC czy zabawka?
Jak odróżnić prawdziwą maszynę CNC od zabawki? To pytanie zadaje sobie wielu początkujących klientów, nieświadomych różnic pomiędzy produktami na rynku. Plot Electronics, z ponad 20-letnim doświadczeniem w budowie i konstruowaniu maszyn CNC, może pomóc w rozwikłaniu tego dylematu. W ciągu lat działalności nauczyliśmy się, że nie można oszczędzać na wysokiej jakości komponentach, jeśli chcemy zapewnić niezawodność i precyzję naszych urządzeń.
Użyte komponenty: Klucz do trwałości
Początkowo każdy producent może napotkać trudności z wyborem odpowiednich części, ale nasze doświadczenie nauczyło nas, że oszczędzanie na jakości kończy się wyższymi kosztami w przyszłości. Maszyny CNC, które budujemy, są stworzone do produkcji, a nie do zabawy. Na rynku znajdziesz wiele urządzeń, które wyglądają profesjonalnie, ale w rzeczywistości to tylko "zabawki" - tanie, mało wytrzymałe i podatne na awarie.
Pułapki tańszych zamienników
Zazwyczaj maszyny importowane, które imitują profesjonalne urządzenia, mają niską cenę - od 10% do 20% wartości maszyn od uznanych producentów. Zamiast tego, co często się zdarza, wielu sprzedawców podbija ich cenę nawet o 500%, prezentując je jako produkty premium. Dlatego przed zakupem porównaj dokładnie produkt na różnych platformach (np. Aliexpress), zwracając uwagę na kluczowe elementy mechaniczne, jak np. bramy jezdne.
Te niskobudżetowe maszyny zazwyczaj bazują na przestarzałych technologiach, takich jak napędy silnikami krokowymi, które wypadają z przemysłu od dwóch dekad. Jeśli taki sprzęt trafi do produkcji, szybko zauważysz spadek dokładności i, w konsekwencji, obniżenie rentowności.
Przeróbki a realne możliwości
Niektóre firmy próbują ulepszać tańsze maszyny, dostosowując je do bardziej wymagających zadań. Choć początkowo może to wydawać się dobrą opcją, te maszyny mają ograniczoną żywotność i nie nadają się do regeneracji. Po prostu nie są w stanie wytrzymać intensywnego obciążenia produkcyjnego.
Jak odróżnić maszynę CNC od zabawki?
Jednym z testów, który można przeprowadzić, jest symulacja kolizji. W profesjonalnych maszynach CNC, nawet przy pełnej prędkości, kolizja nie powinna trwale uszkodzić mechaniki. W tanich odpowiednikach taka sytuacja może doprowadzić do ich trwałego uszkodzenia.
Zaufanie do marki: Czy zawsze jest uzasadnione?
Wiele firm wybiera maszyny na podstawie renomy producenta, nie zwracając uwagi na aktualne warunki eksploatacyjne czy gwarancyjne. Tymczasem zmiany na rynku mogą wpływać na jakość serwisu czy obsługi posprzedażowej. Dlatego warto dokładnie zbadać warunki gwarancyjne i upewnić się, że w razie problemów serwis nie potrwa tygodniami.
Podsumowanie
Wybierając maszynę CNC, warto znać różnice między użytymi komponentami, co wpływa na jej trwałość i możliwości. Dobrej jakości podzespoły, choć droższe na początku, mogą przynieść znaczne oszczędności w dłuższej perspektywie, minimalizując ryzyko przestojów i kosztownych napraw.
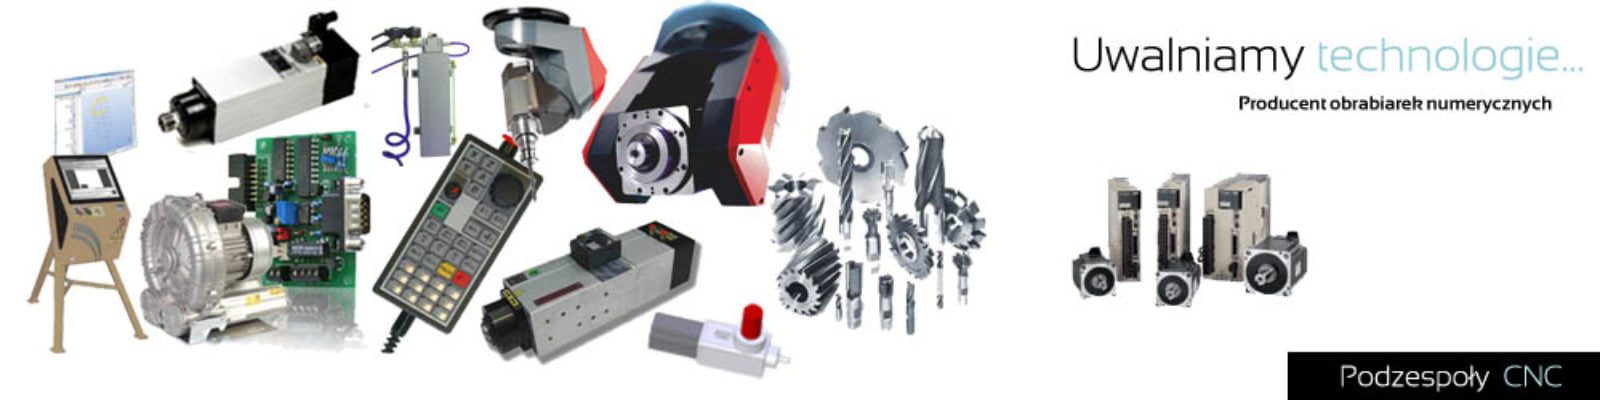
Ustal z jakich części jest zbudowana
Serwonapędy cyfrowe - jest ich wiele klas i tak zwanych pseudo rozwiązań typu silnik krokowy z encoderem (ezi-servo) - to podstawowa różnica. W maszynach Profesjonalnych zazwyczaj są to serwonapędy AC , które umożliwiają przejęcie wielokrotności (3-10) przeciążeń podczas pracy i w jeździe jałowej. Serwo napędy AC są bardzo drogie i właściwie stanowią około 40 % wartości maszyny. Efektywność jest wielokrotnością pracy maszyny wykonanych na napędach krokowych czy ezi-servo - sama praca w 3D trwa 10-20 krotnie szybciej a efekty są zauważalne pod względem jakości gołym okiem. W seriach super profesjonalnych w produkowanych maszynach serwonapędy mają 800% możliwości przeciążeniowej co w wypadku tańszych maszyn jest na poziomie 300% co jest 2,6 - krotnie wyższym wskaźnikiem dającym większe akceleracje i szybkości wykonania detali w porównaniu z tańszych rozwiązań, oraz 8-20 krotnie większa niż w przypadku maszyn na silnikach krokowych o stałym momencie, zaliczanych do maszyn Zabawek. Nie bez znaczenia są również szybkości reakcji na odkształcenie czy stosowane filtry oraz algorytmy sterujące pracą napędu , takie jak filtry harmonicznych czy filtry wahadłowe. Stosowanie zaawansowanych możliwości pod względem działania szybkości ma zasadnicze znaczenie. Nowoczesne serwonapędy mają bilans pomiędzy algorytmem a bezpośrednią reakcją napędu na odkształcenie. Pozbycie się algorytmów i uproszczenie reakcji blokowych zwiększa szybkość ale nie zwiększy precyzji, jak również nie pozwala na prawidłową pracę przy zmianach w charakterze pracy. Konstrukcje maszyn posiadają wewnętrzne naprężenia które mogą powodować odkształcenia wibracyjne, które są tłumione poprzez sposobność zawartą w algorytmach przeciwstawiających się prawom fizyki i potrafiących zatrzymać rozpędzoną masę bez przeregulowań i widocznych wibracjach na wykonywanym detalu. Nie jest więc prawdą, że najszybszy odczyt i reakcja układu sterowania na odkształcenie to najlepszy wybór. Nie uwzględnia on parametru jakości tej zmiany. Jest szybka reakcja, ale czy prawidłowa ?
Stosowane są również napędy liniowe, które są mocno reklamowane jako napędy bezpośrednie, Napędy odbiegają możliwościami pracy około 2 – 3 krotnie będąc szybsze od maszyn Przemysłowych, ale mają też swoje wady. Parametrem istotnym jest gęstość energetyczna która bezpośrednio wynika z użytych podzespołów do budowy w tym magnesów wykonywanych z ziem rzadkich. Technologia ta jest już znana od wielu lat ale dopiero jest wdrażana w maszynach cnc frezujących. Wcześniej znalazła zastosowanie w maszynach typu lasery lub wypalarki plazmowe. Stosowane komponenty do ich produkcji mają wpływ na moc danego silnika i jego rozmiar i wagę co jest istotne podczas szybkich posuwów. W pracach frezarskich poziom możliwości jest zadawalający jedynie w maszynach o małych obszarach pracy ze względu na duże przekroje uzwojenia i duże prądy przepływające przez nie dające moc na małych dystansach.
W maszynach frezujących wielkogabarytowych zastosowanie napędów liniowych nie ma jeszcze wystarczającego poziomu mocy wystarczającego do utrzymania pozycji przy frezowaniu.
By można zastosować technologicznie serwo-napędy w maszynie potrzebna jest obróbka ram z dużymi dokładnościami, które są obrabiane z dokładnością do +/-0.01 mm i takie są również dobrane klasami elementy prowadzenia liniowego wózki jezdne w klasie H i P w maszynach nieprofesjonalnych poziom wykonania lub odkształceń w trakcie pracy jest dużo większy i sięga nawet 1,2 mm. Dla branży meblarskiej są to wartości akceptowalne, ale stanowią problem żywotności takiej konstrukcji. Podawana zmianom traci właściwości odpornościowe na odkształcenia i ulega wygięciu zmieniając po czasie geometrią lub lub nie utrzymuje na obrabianym elemencie, pogarszając swoje właściwości z czasem pracy maszyny cnc. Obrobione ramy mogą być w gorszej tolerancji a jeśli rama ma większe odchyłki stosuje się prowadzenie liniowe w pogorszonej klasie - przeznaczone do drzwi przesuwnych itp. Klasa wózków to 0,3 mm, ale zazwyczaj jest ich 4 i błędy się sumują - to pozwala na pracę maszyn bo luzy są na tyle duże, że pokrywają się z błędami mechaniki. Błędy są dopiero widoczne, kiedy obciążenie skrawania jest większe niż masa korpusu prowadzącego - wtedy dopiero wiadomo co jest warte urządzenie. Plot Electronics dopracował proces obróbki i wykonuje urządzenia w bardzo wysokiej klasie dokładności standardowo 0,01 mm na 4 metrach. Możliwe są większe dokładności ale czas wykonania ma tu znaczenie w ekonomii. Również klasa używanych podzespołów jest dobrana pod dokładność obróbczą. Konstrukcja maszyny ma duży wpływ na jakość wykonywanych detali możliwości posługiwania się dużymi narzędziami czy żywotność narzędzi i całej maszyny. Konstrukcje spawane po spawaniu są poddawane działaniu sił wewnętrznych niekorzystnie wpływających na stabilność i jakość działania maszyny CNC dlatego stosuje się wiele rozwiązań poprawiających właściwości. Proces ten jest objęty tajemnicą firmy i patentem ale w wielu przypadkach stosuje się odprężanie temperaturowe, chemiczne, czy wibracyjne. Jeśli nie posiadasz wydruku z wyżarzenia to twoja konstrukcja nie była w piecu łatwo też to można sprawdzić zaglądając do środka profila wyżarzony posiada nalot i czerwoną poświatę powstałą po procesie odprężenia. Wibracyjne metody nie mają widocznych oznak ale z łatwością można posłuchać konstrukcji, metody chemiczne przynoszą podobne efekty jak wyżarzanie, istnieje też metoda postarzania gdzie taka konstrukcja jest poddawana codzienności i odpoczywa.
Wielu dostawców wrzecion jest spotykana na rynku maszyn CNC i trudno wprost ocenić które z nich mają jakąś klasę a które są przeznaczone do zabawy. W zależności od potrzeb wrzeciona są dobierane według charakterystyce pracy dostarczanej wraz z wrzecionem co gwarantuje stabilną pracę po odpowiednim sparametryzowaniu przez sterownik zwany falownikiem. Plot Electronics stosuje wrzeciona z firmy HSD, Hiteco , i inne której produkty cechują się wyjątkową jakością i żywotnością. Na rynku maszyn CNC Można spotkać odpowiedniki HSP oraz wrzeciona z chłodzeniem wodnym stosowane w klasie amatorskiej, nazwane potocznie Mokre chińczyki – tak są określane wrzeciona pochodzące z Chin ich moc w tabelach porównawczych niema nic wspólnego z rzeczywistością - jest to moc pobierana a nie skuteczna na wale. Porównanie mocy nie ma więc większego sensu bo niema gwarancji stabilności.
Zaletą stosowanych wrzecion profesjonalnych jest ich nie liniowa charakterystyka pracy które szczyt mocy przypada na średnią wartość maksymalnej prędkości obrotowej co daje możliwość pracy w większy zakresie prędkości znamionowych. Plot Electronics wykorzystuje tą zaletę umożliwiając pracę w niskich prędkościach skrawania w rezultacie umożliwiając użytkownikowi pracę z parametrami przewidzianymi do procesu skrawania materiałów stalowych 800-3000 obr/min przy wrzecionie z maksymalną prędkością 24000 obr/min co umożliwia użytkownikowi pracę z wieloma różnymi gatunkami materiałów z przewagą nad innymi rozwiązaniami.
Nie bez znaczenia jest też samo sterowanie wrzecionem które jest realizowane poprzez Automatykę i urządzenie zwane falownikiem, który cechuje się pracą inwerterów pompując w silnik energię równą do energii poboru. Ta oszczędność utrzymuje silnik w warunkach optymalnych znamionowych do obciążenia. Wrzeciono takie jest więc maksymalnie wykorzystane a energia niespożytkowana nie występuje i nie jest zamieniana w ciepło. To oszczędza energię i daje olbrzymie możliwości precyzyjnego sterowania obrotów wrzeciona momentu ale również umożliwia kontrolowanie ruchu skrawającego. Częstotliwości wrzecion wahają się od 200 do 1000 Khz co uniemożliwia do 300 Hz stosowanie algorytmów pracy wektorowej której efektywność jest na poziomie 1.4 większa od sterowania skalarnego w dla częstotliwości wyższych używa się pracy z algorytmami zastrzeżonymi, których programowanie może wykonać jedynie serwis producenta.
Napęd jest realizowany za pomocą przekładni planetarnych i listwach helikalnych, również w osi Z co jest unikatowym rozwiązaniem w śród konkurencji. To rozwiązanie chroni przed kolizjami - ewentualnymi błędami programów - nieuwagą itp. W maszynach Plot Electronics podczas takich zdarzeń nic złego się nie stanie - maszyna się wyłączy. Urządzenie jest zabezpieczone przed błędami operatorów. Po wyłączeniu ponownym włączeniu i wykonaniu jazdy referencyjnej urządzenie powraca w całość do pierwotnych ustawień. Maszyny są zaprojektowane na takie ewentualność dzięki wieloletniemu doświadczeniu. Stosowanie napędu heliakalnego w mechanice osi Z wiąże się z zastosowaniem elementów przełożenia planetarnego oraz drogich silników z wbudowanymi hamulcami. Rozwiązanie stosowane przez Plot Electronics jest droższe ale niezawodne i trwałe.
W konkurencyjnych maszynach stosowane są rozwiązania na śrubach kulowych których ewentualne kolizje powodują uszkodzenia napędu zazwyczaj sprzęgieł i elementów mechaniki, by zrównoważyć ciężar stosowane są siłowniki wspomagające pracę osi Z co w kwestii bezpieczeństwa i skomplikowania układu jest rozwiązaniem przestarzałym i zawodnym.
Układ napędów Y pracuje niezależnie co umożliwia działanie systemy korekcji kąta prostego - obciążenia podczas pracy dla skrajnych wymiarów są różne dla obydwu napędów - odpowiednie algorytmy dbają o synchronizację a system kąta ustawia maszynę zawsze precyzyjnie podczas referencji.
Istotne są parametry i klasy dokładności w jakich są wyprodukowane i zamontowane elementy i na pierwszy rzut oka nie jest to łatwo dostrzegalne.
W listwach zębatych stosowane klasy zaczynają się od T6 dla wielu producentów nie jest to istotne i stosują tańsze zamienniki, których efekty jakościowe są odczuwalne na detalu ale również pod względem trwałości mają znaczenie. Przy niskiej jakości widoczne są oznaki zużycia w postaci starcia na krawędziach listew helikalnych co powoduje odkształcenie skali i maszyna nie zachowuje parametrów.
Mechanika budowy maszyn cnc jest autorskim rozwiązaniem i odznacza się przewagą nad konkurencyjnymi rozwiązaniami. Prowadnice napędów X są montowane od góry i dołu belki co umożliwia przeniesienie większych sił ze względu na większy rozstaw niż w konkurencyjnych rozwiązaniach, to powoduje, że belki jezdne w maszynach mają mniejsze przekroje niż w konkurencyjnych rozwiązaniach, jednak rozstaw osi jest większy co umożliwia przeniesienie większych sił skrawających, dodatkowo prowadnice nie potrzebują osłon harmonijkowych ponieważ nie występuje obawa na zapylenie prowadnicy ponieważ z góry i z dołu wióry i zapylenie jest łatwo czyszczone przez zgarniacze wózków kulowych. W konkurencyjnych rozwiązaniach prowadnice są przykręcane na boku belki co powoduje mniejszy ich rozstaw i konieczność stosowania większych przekrojów belek jezdnych dodatkowo osłon harmonijkowych, które w powodują utrudnienia w dotarciu do prowadnic w kwestiach przeglądów operatorskich i czyszczenia, które jest wymagane. Montowanie prowadnic napędu Y na konstrukcji maszyny jest również błędem, ale stosowane jest przez wielu producentów maszyn unikających wpływu błędów obróbki konstrukcji na błędy maszyny. Obróbka płaszczyzn na bokach profili jest pozorna i ma na celu zgrubną obróbkę tak by można było jedynie osadzić tory. Rozszerzalność stali w takich konstrukcjach daje o sobie znać i powoduje napieranie na boczne ścianki profili z których zbudowana jest maszyna to powoduje zmiany wklęsłość lub wypukłość profila do którego przyczepione są prowadnice które w konsekwencji napierają na wózki a te rozszerzają rozstaw pomiędzy podporami belki. W takich przypadkach 4 rzędowe wózki jezdne opierają cały ciężar belki tylko na 2 rzędach ograniczając swoją żywotność wózka jezdnego i następuje stosunkowo szybsze zużycie wózków jezdnych. Dodatkowym problemem wynikającym z takiej budowy jest fakt osiadania urobku i kurzu na progu łożyska co wymusza stosowanie osłon. Jednym z ważnych aspektów jest fakt trzymania się prowadnic w miejscach baz w przeciwnym wypadku prowadnice nie wytrzymają naporu ciężaru i opadną na śrubunku aż do jego zablokowania o boczną krawędź śruby. Budowa kinematyki nie jest błędem ale należy pamiętać o regularnych przeglądach oraz prawie codziennym smarowaniu.
W konstrukcjach z torami montowanymi od dołu nie występują wady mechaniki i tory nie są obciążone oraz są chronione przed dostaniem się kurzu czy wiórów w sposób naturalny. W takich konstrukcjach łatwiej dbać o czystość a żywotność wózków przy częstym smarowaniu wystarcza na ponad 10 lat.
Luzy w maszynach CNC pojawiają się po około 2 latach pracy i należy je kasować poprzez dociśnięcie specjalnymi śrubami dopychającymi koła zębate do listew zębatych.
W oferowanych przez Plot Electronics maszynach zastosowano autorskie rozwiązanie które automatycznie dociska napęd uniemożliwiając powstanie luzów nawrotnych co daje charakterystykę pracy idealną na lata chroniąc jednocześnie całą mechanikę precyzyjną maszyny przed błędami operatorskimi lub przypadkami kolizji.
Oprócz funkcji regulacyjnej autorskie rozwiązanie pochłania większość wibracji i drgań mechaniki podczas pracy w procesie skrawania co wydłuż żywotność całej mechaniki kilkukrotnie oraz nadaje możliwości pracy z narzędziami nie wyważony lub specjalnymi.
Mocowanie próżnią przechodzi do standardów i jest popularnym rozwiązaniem mocowań dla płyt i elementów o sporej powierzchni. Z mocowaniem elementami mniejszych są problemy, którym Plot Elektronics stawił czoło stosując autorskie rozwiązanie i opracowując metody mocowań w postaci antyform próżniowych. Dodatkowo stosowane pompy próżniowe są opracowane na potrzeby Plot Electronics i odznaczają się większą wydajnością i mniejszym zużyciem energii w oparciu o wykorzystanie sterowania obrotami pompy przez falowniki i programując w algorytmach sinus-vector. To rozwiązanie steruje pracą silnika posługując się miarą wektorową a nie skalarną co w efekcie daje wydajność większą od nominalnej o wartość 1,4 która wynika z pracy wektorowej silnika. Dodatkowo stosowany model pomp jest w układzie pracy 60hz co zwiększa poprzez sterowanie wydajność pompy o około 20% Zastosowanie sterowania silnikami pomp próżniowych w urządzeniach cnc w konkurencyjnych firmach nie występuje.
W przypadku firmy Plot Electronics brama maszyn oraz belki jezdne są wzmacniane na skroś przenikającymi się prętami (użebrowanie). Jest to bardzo pracochłonna czynność ale zwiększa się wówczas według naszych badań (oraz zewnętrznych) sztywność całego układu o około 7-8 krotność w porównaniu z maszynami wykonanymi na zwykłych profilach. W maszynach nowych dodatkowo układ jest zalewany mieszanką HM+(autorskie rozwiązanie) co zwiększa sztywność o około 12,5 krotnie. W niektórych maszynach CNC stosowane są również zbrojenia za pomocą przedziałów oraz zalewanie polimero betonem, ale w tym wypadku po około 10 latach następuje lawinowa korozja oraz utrata masy co prowadzi do zluzowania się mieszanki wypełniającej i stworzenie wokół niej pustej przestrzeni . tracone są więc właściwości a dodatkowo wcześniej duża sztywność jest pogarszane przez ciężar własny luźnej masy polimero betonu.
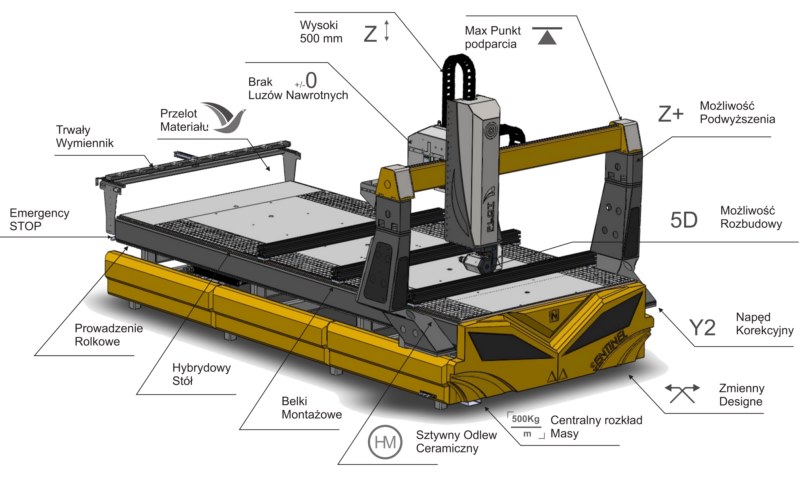
Kierując się 20 letnim doświadczeniem i wieloma różnymi przypadkami w tysięcznej produkcji Maszyn CNC z całą pewnością polecam zakupy obrabiarek profesjonalnych z serii Sentinel N. Wszystkim posiadaczom tych maszyn cnc udało się osiągnąć sukces. Zapraszamy do kontaktu.
Trh s CNC stroji je bohatý na nejrůznější řešení a na první pohled nevíme, jak si vybrat ten správný CNC stroj. Jediné, co bereme v úvahu, je velikost pracovního prostoru stroje, přičemž ignorujeme všechny ostatní důležité faktory. Často je jediným důvodem k výběru důvěra, kterou v nás vzbudil prodejce stroje, často využívající marketingové triky a prodejní manipulaci, aby dosáhl svého cíle. Často se jedná o skvěle marketingově vyškolené prodejce, kteří říkají to, co chcete slyšet. Při výběru vhodného cnc stroje se řiďte především zdravým rozumem a dodržujte některá z níže uvedených pravidel.

Určete své potřeby
Nejdříve je třeba zjistit své potřeby a tento průvodce vám pomůže správně si vybrat z cnc strojů dostupných na trhu.
Pokud provozujete malou truhlářskou firmu a zadáváte zakázky, například na řezání formátů, je nutné, abyste si pořídili stroj CNC a začali vydělávat, a ne rozdávat vydělané peníze. Tyto služby jsou nákladné a často vám blokují konečný zisk z hlediska času a kvality.
Stanovení rozpočtu na nákup
Pokud jste se již rozhodli správně, musíte se zpočátku vypořádat s financováním plánovaného nákupu. Obvykle si určíte svůj rozpočet a jako mnozí spadnete do první pasti. Hledáte CNC stroje dostupné na trhu a řídíte se zásadou, že kupujete to, co si můžete dovolit. Podíváte se na internet, zadáte klíčové slovo "frézovací plotr" a vyjede vám spousta nabídek, přičemž ceny, které se objeví, naznačují ceny kolem 50 000 a podle toho určíte svůj rozpočet.
Pokud ano, pak jste se právě chytili do pasti.
Proč?
Protože žádný velký výrobce neumisťuje své stroje na prodejní portály. Obvykle z čistě ekonomických a praktických důvodů.
Výrobce stroje vynaložil obrovské náklady na výrobu takového stroje a výše výdělku je stanovena v rozmezí 5 až 25%, což je vzhledem k obrovským maržím až 10 % v hodnotě za zprostředkování nerentabilní. To je v kontrastu se zbožím dováženým na objem.
Proto je většina nízkorozpočtových strojů k vidění na internetu a vytváří zmatek mezi skutečnými výrobními cnc stroji, jejichž cena se pohybuje od 200 do 900 000. Ano, je to značná částka, ale také se jedná o výrobní stroj, nikoliv o cvičnou hračku.
Není možné vybudovat skutečný podnik založený na řešení hraček, ale ne každý má takové ambice a některým výrobcům takové vybavení stačí. Pokud jste měli formátovací pilu a olepovačku hran, nákup plotru je pro většinu velký technologický skok, a to i v té nejjednodušší podobě. Jedna tvrdá matematika neponechává iluze.
- Účinnost dovážených strojů je 20krát nižší.
Je to jako kdyby se 20 spřátelených společností spojilo v jednu profesionální.
Jedná se o zdánlivě velmi složité téma. Pokud se rozhodnete pro koupi stroje a vezmete si leasing nebo úvěr, bude stroj splacen maximálně po 5 letech, obvykle po 1,5 roce. Pokud chcete na nákup takového zařízení využít dotace EU, celá procedura obvykle zahrnuje zhruba roční tahanice s úředníky, žádosti o certifikáty a výdaje na zprostředkovatelské kanceláře a placení případných dalších poplatků za projekt. Proto musíte vědět, co vás čeká, a dobře si to naplánovat.
Samy o sobě nejsou špatné, ale je s nimi spojeno mnoho problémů, které vyjdou najevo až v průběhu nebo na konci celého postupu, protože společnosti vám ne vždy řeknou vše. Z nejdůležitějších věcí si musíte uvědomit, že u strojů pořízených z fondů EU se náklady neodečítají od příjmů a získané prostředky jsou čisté, ale musíte zaplatit částku s DPH, kterou sice získáte zpět, ale až po celé transakci a navíc až po několika měsících, je to pro vás takový malý úvěr. Pak je tu riziko, kterému se vystavujete v celém řízení souvisejícím s výběrovým řízením, které jste povinni vyhlásit v Databázi soutěžitelů. Obvykle vyhrávají společnosti, které jste předem odhadli cenu zařízení, o které jste měli zájem, a které jste zahrnuli do své žádosti. Dříve tomu tak bylo, ale nyní nové předpisy nařizují, aby se výběrová řízení vyhlašovala pouze prostřednictvím Databáze soutěží, což zahrnuje výběr nejlevnějšího zařízení s určitými parametry. A vše by bylo v pořádku, kdyby existovaly nepoctivé společnosti, které se automaticky přihlásí, aby splnily podmínky, ale tak tomu většinou není. Přihlašují se společnosti, které předpokládají, že si vyberete jejich nejlevnější nabídku, protože nemáte na výběr. Tím se vystavujete tomu, že si koupíte zařízení, které je obvykle nejlevnější a nejjednodušší a které nesplňuje žádný z parametrů, které jste potřebovali a které uchazeč garantoval. Do této pasti se chytá mnoho nezkušených firem, které do svých nabídek nezahrnuly postupy, jako jsou : návštěva u výrobce, testy zařízení atd..... kdy je uchazeč nucen vás přijmout a ukázat vám své řešení a které máte možnost ovlivnit. V opačném případě vám nabídne něco podobného, co postrádá funkčnost nebo i základní parametry a vy budete bohužel nuceni takové zařízení zakoupit. Po obdržení objednávky a zjištění nedostatků vám nezbude než se soudně domáhat vrácení peněz a vrácení zboží, což může být i několikaletý proces, ve kterém budete muset prokázat, že zařízení je jiné, než dodavatel popisoval. Buďte proto opatrní a svěřte nákupní řízení zkušené společnosti. Zvratů, které vás čekají, je mnohem více, ale vyplatí se to, pokud budete rozumní a vezmete v úvahu turbulentní dobu, nestálé ceny zařízení a dlouhé čekací doby a inflaci. Právě získané prostředky musí být větší než nabídnutá cena. Nenechávejte vše na poslední chvíli. Tendry lze zrušit, ale musíte si dát čas na vypsání nového s řádným prohlášením, které zabrání tomu, aby se ho zúčastnily firmy nabízející zařízení podobné pouze názvem a nesplňující podmínky.
To je důležitý faktor při určování vašich potřeb, který zohledníte při výběru stroje pro vaše potřeby. U profesionálních strojů je obvykle vysoká a u dovážených strojů nízká. Ve skutečnosti jsou ceny strojů na hračky extrémně nízké a dosahují až 5 % hodnoty CNC strojů od profesionálních společností, ale obchodníci tyto ceny zvyšují až na hodnotu 51 % ceny ostatních, aby se vyhnuli rozdílům ve slovním spojení "abnormálně nízká cena", které se používá v EU a kupních smlouvách. Podívejte se na ceny podobných strojů na známých portálech, najdete tam stroj nabízený v jiných barvách nebo pouzdrech. Dávejte si pozor a nenechte se napálit.
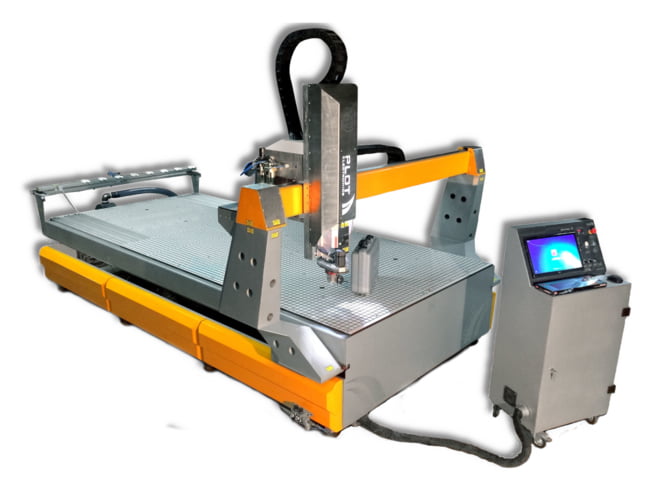
Na základě 20 let zkušeností a mnoha různých případů v tisících výrob CNC strojů bych určitě doporučil zakoupit profesionální obráběcí stroje řady Sentinel N. Všichni majitelé těchto cnc strojů uspěli. Neváhejte se na nás obrátit.
Jak si vybrat slušný laserový vláknový hořák
Vláknové lasery, nová generace zařízení, se vyznačují vysokým výstupním výkonem, vynikající kvalitou paprsku a velmi kompaktní konstrukcí. Vláknové lasery jsou vynikajícími zdroji záření, které se používají pro širokou škálu průmyslových aplikací, jako je makro a mikro zpracování materiálů, včetně řezání a svařování. Paprsek těchto laserů má vysokou kvalitu a hustotu a generovaná vlnová délka je desetkrát kratší než u CO2 laserů. To usnadňuje integraci laseru do řezacího stroje nebo průmyslového robota. Tyto lasery se vyznačují velmi dlouhým bezproblémovým provozem v nejnáročnějších podmínkách, mají extrémně vysokou spolehlivost a životnost laseru (více než 300 000 hodin MTBF) a životnost celého zařízení je počítána na 100 000 hodin MTBF, což je několikanásobně více než u jiných laserů.
- vysoká kvalita světla - konstantní pro všechny výkony
- kompaktní velikost
- nízké náklady na vlastnictví
- stabilní výkon
- Nízké nároky na údržbu
- dlouhá životnost
- omezená výroba tepla
- omezený rozptyl laserového paprsku
- Rychlý přístup k nenastavitelnému ochrannému krytu urychluje výrobní proces.
- snadná výměna zaostřovací čočky
- snadná výměna trysky
- Vysoká odolnost proti poškození laserem
Vláknová technologie zaručuje extrémně nízké energetické nároky díky vysoké účinnosti zdroje paprsku a nízké náklady na údržbu a provoz díky jednoduché konstrukci zařízení. Na rozdíl od CO2 laserů vláknový laser nepotřebuje optickou dráhu. díky charakteristice generovaného paprsku a jeho vlastnostem dosahuje účinnost vláknového laseru úrovně 25-30%, spotřeba elektrické energie se snížila o 60-75%, rychlost řezání pro vybrané rozsahy se zvýšila až trojnásobně ve srovnání s CO2 laserem a řezání neželezných kovů, jako je měď, bronz, není vůbec žádný problém.Nejmodernější technologie vláknového laseru používají největší světoví výrobci v průmyslových odvětvích, jako je automobilový průmysl, stavba lodí, letecký průmysl a všude tam, kde je vyžadován vysoký výkon s velmi vysokou přesností.
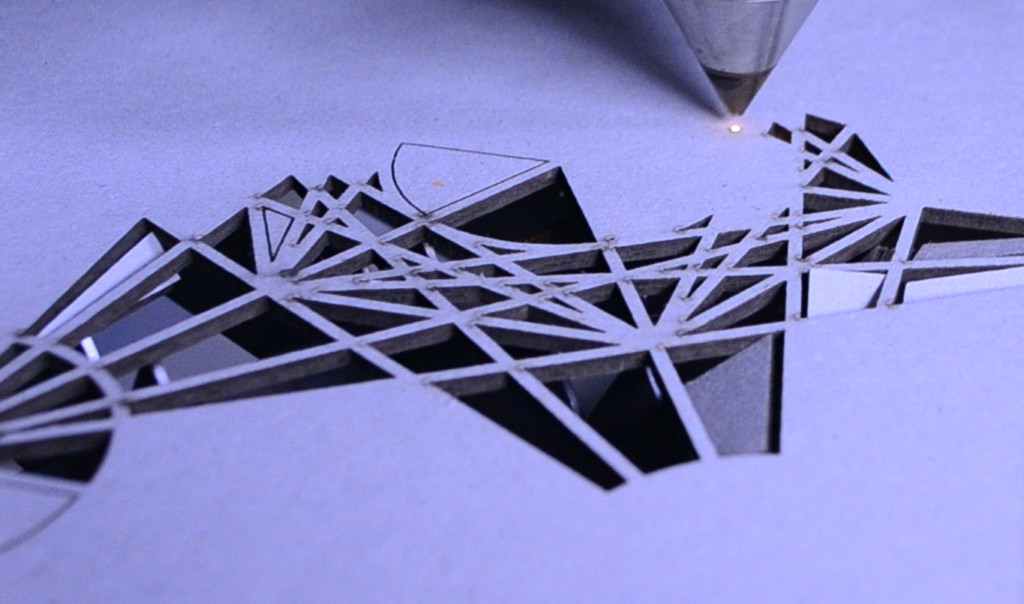
Vláknový laser řeže více než jen ocel
U laserů neznámého původu dochází k velmi rychlé ztrátě výkonu a již po jednom roce přestanou plnit svůj účel - proto vždy nakupujte u spolehlivého dodavatele.
Tváří v tvář hospodářským výzvám roku 2023 čelí polští průmysloví podnikatelé revoluci ve financování svých podniků. Odpovědí na tyto výzvy je inovativní koncept Tovární financováníkterá slibuje, že změní způsob, jakým investujeme do CNC stroje a CNC obráběcí stroje a další průmyslová zařízení.
Factory Finance je jedinečný přístup, který kombinuje vlastní kapitál, leasing a fondy EU. Jedná se o hybridní financování, které odstraňuje zdlouhavé postupy spojené s dotacemi EU a nabízí podnikatelům flexibilitu a rychlost při rozhodování o investicích.
V rámci této koncepce mohou společnosti, které předkládají projekty pro získání grantu EU, začít objednávat potřebné stroje a zařízení již ve fázi žádosti. Tento průkopnický přístup umožňuje okamžité zahájení výrobních procesů, což je zejména v dynamickém tržním prostředí klíčové.
První koncept Tovární financování vznikl na základě skutečných potřeb podnikatelů, kteří se ocitli v pasti mezi potřebou investovat a časem, který potřebovali na čekání na rozhodnutí o dotaci. Taková situace nejenže zpožďovala rozvoj podniků, ale také brzdila polskou ekonomiku. Podnikatelé byli nuceni zastavit svůj rozvoj a čekat na rozhodnutí o podpoře. CNC stroje, frézovací plotry a další podpůrná průmyslová zařízení.
Tovární financování tuto bariéru odstraňuje a umožňuje podnikatelům okamžitě reagovat na poptávku na trhu. Díky zkráceným postupům financování získávají podnikatelé finanční prostředky okamžitě. To umožňuje rychlé přijímání investičních rozhodnutí a zamezuje zdlouhavému čekání na rozhodnutí EU.
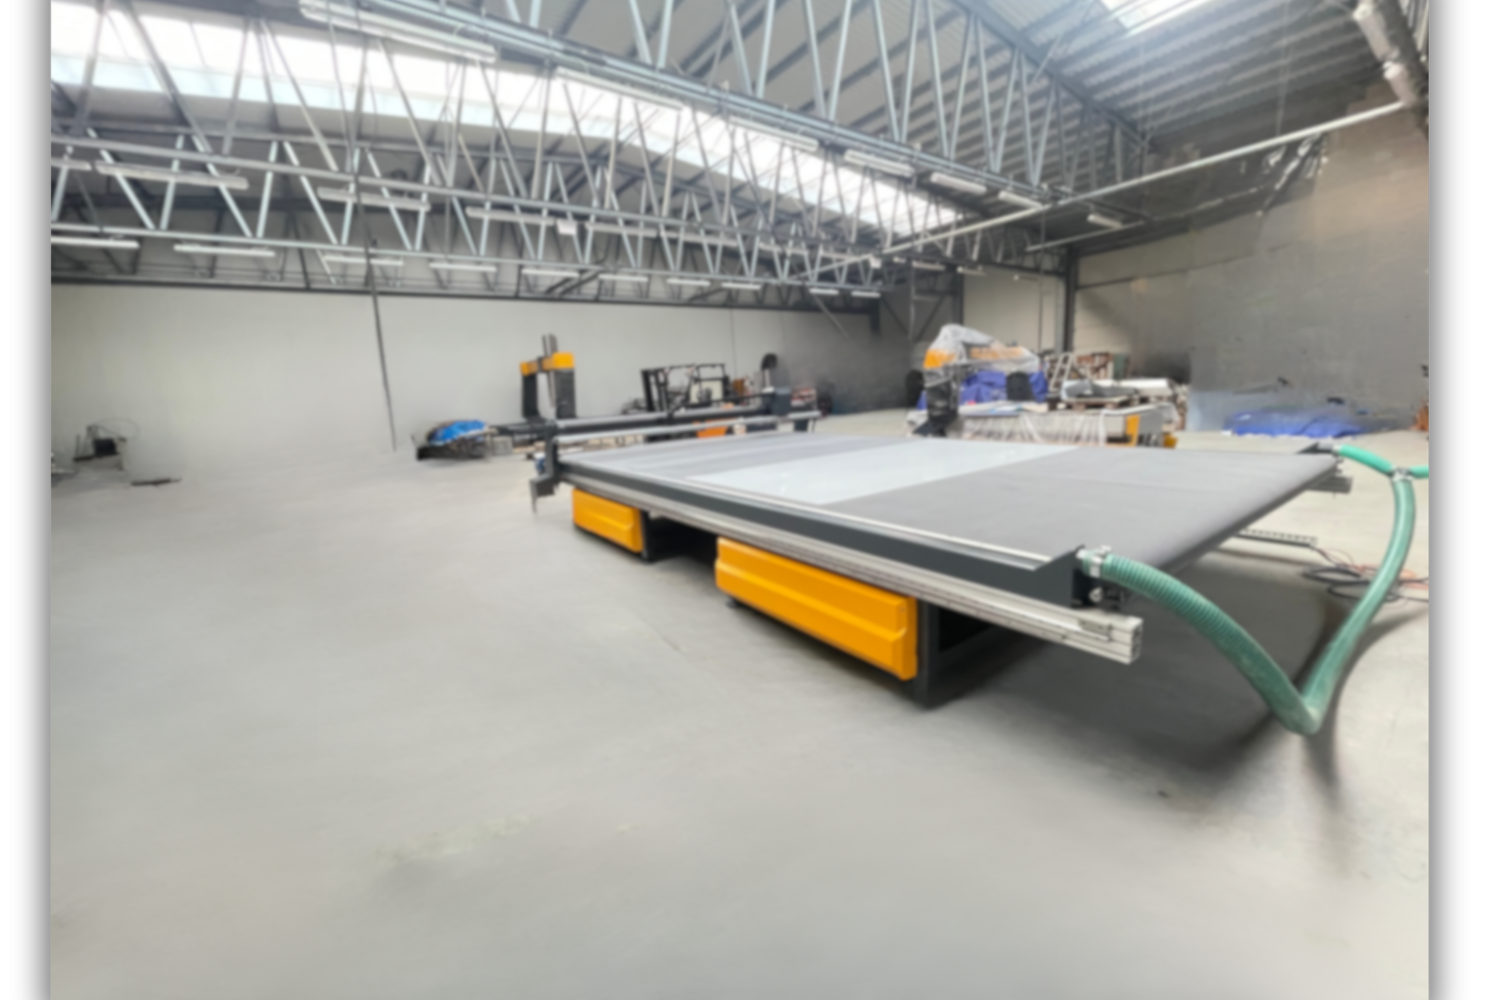
Koncept Tovární financování je výsledkem spolupráce dvou odborníků: Przemysława Szymańského, odborníka na strojírenství, a Kamila Rojka, specialisty na finanční trhy. Jejich společná iniciativa má potenciál způsobit revoluci v polském průmyslu.
Postup Tovární financování se stále vyvíjí, ale již nyní nabízí podnikatelům možnost okamžitého růstu bez ohledu na rozhodnutí EU. Nejedná se pouze o finanční opatření, ale také o pobídku k investicím, která od byrokratických průtahů směřuje k rychlejšímu růstu.
Financování továren přináší polskému průmyslu řadu výhod. Zaprvé, zkrácené postupy financování odstraňují dlouhé prodlevy spojené s dotacemi EU a umožňují okamžité kroky. Podnikatelé získávají nejen čas, ale také jistotu, že mohou rychle reagovat na měnící se podmínky na trhu.
Za druhé, hybridní model financování umožňuje flexibilně se přizpůsobit různým scénářům. V případě obdržení Dotace EUNákup bude financován z prostředků EU. V případě odmítnutí může podnikatel použít vlastní prostředky, úvěr nebo leasing. Tento přístup dává podnikatelům větší kontrolu nad jejich investicemi.
Za třetí, financování továren je také pobídkou pro podnikatele, aby aktivně investovali. Nabízí alternativu k dlouhému čekání na dotace a podporuje rychlejší a jistější investiční rozhodnutí.
Koncept Factory Finance je pro polský průmysl slibným krokem do budoucnosti. S rozvojem postupů a modelu se stává mocným nástrojem podpory růstu a rozvoje podniků.
Pokud si myslíte, že financování továren je klíčem k rozvoji polského průmyslu a účinným způsobem, jak povzbudit podnikatele k investicím bez zbytečných průtahů, podělte se s námi o svůj názor.
Tento inovativní koncept se může stát hnací silou rozvoje ekonomiky. Zkracuje cestu k novým technologiím a zvyšuje konkurenceschopnost polských podniků na světovém trhu.
Těšíme se na vaši zpětnou vazbu a podněty na uvedené adrese:
finansowanie@maszyny-cnc.pl
Zveme vás k seznámení s nabídkou CNC strojů vyráběných společností CNC Machine Factory.